用高精度數位壓力錶校正指針錶:標準器選擇與 5 點校正流程
用高精度數位壓力錶校正指針式壓力錶時,標準器的誤差上限,常見實務是不超過被校錶容許誤差的 1/4(也就是 4:1,這是常見做法而不是唯一標準)。校正流程通常是在量程的 0%、25%、50%、75%、100% 五個點,先逐點上行再逐點下行,每點壓力穩定後讀值,計算誤差與遲滯,超出容許誤差時再判斷是現場可調整,還是該送外部實驗室校正。
本文目錄
前言:為什麼工廠需要自己校正指針錶?
一座中型工廠裡的指針式壓力錶,數量往往是數十支到數百支:空壓機出口、冷卻水管路、蒸汽管線、液壓站、過濾器前後、鍋爐給水。這些錶大多數時間只是讓巡檢人員看一眼「壓力大約正常」,但其中總有一部分,是用來確認製程是否在規格內、設備是否安全運轉,或是客戶稽核時需要證明量測可信的關鍵錶。這些關鍵錶需要定期校正,而每支都送外部實驗室,在時間、運送與停機上都是一筆負擔。
因此,許多工廠的儀控或品保部門,會自行建立一套內部校正流程:用一支精度明顯更高的數位壓力錶當標準器,搭配手動壓力泵或壓力源,對現場的指針錶做定期查核。這套流程做得好,可以用較低的成本,快速找出已經偏移或卡滯的錶,讓真正需要送外部校正的錶,集中處理。做得不好,則可能產生一份看起來像校正記錄、實際上沒有可信度的文件,在稽核時反而成為風險。
內部校正做得好不好,關鍵在三件事:標準器夠不夠格、現場條件是否被控制、記錄與判定是否有依據。標準器若精度不夠,或自己的校正已經過期,後面所有的記錄都沒有意義;壓力源的高度差、溫度穩定度、接頭洩漏,都會在讀值上製造看不見的誤差;而沒有明確的容許誤差與判定準則,記錄表上的數字就只是數字。這篇文章會從這三件事出發,依序說明標準器的選擇、設備與環境、5 點上行加下行的操作步驟、記錄與計算,以及超差時的處理。
需要先說明的是適用範圍。本文討論的是工廠內部的查核與校正流程,目標是讓現場儀表維持在可接受的誤差內;它不等同於由認證實驗室出具、含不確定度評估的正式校正報告。哪些情況需要送外部實驗室、報告該怎麼看,會在後續另一篇文章專門說明。文中所有算例的數字,都是為了示範算式而設定的假設情境,不代表任何實際案例或昶特任何型號的規格;型號規格請以官網型號頁與原廠規格書為準。
如果你對數位壓力錶的精度標示(F.S.、%Reading、溫度影響與漂移)還不熟悉,建議先閱讀同系列的±0.05%F.S. 是什麼意思?高精度數位壓力錶規格表的 3 個陷阱,本文會直接沿用其中的算式與觀念。
第 1 章:標準器的精度要比被校錶好幾倍?
校正的基本邏輯是「用更準的東西,去檢查比較不準的東西」。所謂標準器,就是在這次校正裡被當成參考的那支儀器。標準器如果不比被校錶準得夠多,你看到的偏差,就分不清是被校錶的問題,還是標準器自己的誤差。這一章先回答最常被問的問題:標準器到底要比被校錶好幾倍?
1-1 先把被校錶的容許誤差算出來
指針式壓力錶的精度,通常以「等級」表示,等級數字代表容許誤差佔滿量程的百分比。例如 1.6 級、量程 0~10 bar 的指針錶,容許誤差是 ±1.6%F.S.,也就是 ±0.16 bar。常見的等級包括 0.25、0.6、1.0、1.6、2.5、4.0 等,實際等級與適用規範,請以錶面標示與該錶適用的標準為準。
例:0~10 bar、1.6 級 = 10 × 1.6% = ±0.16 bar
以 4:1 為目標時,標準器誤差上限 = 容許誤差 ÷ 4 = 0.16 ÷ 4 = ±0.04 bar
下表以同樣是 0~10 bar 的指針錶為例,列出各等級在 4:1 的要求下,標準器的誤差上限,以及相當於標準器的 %F.S.(假設標準器量程也是 0~10 bar)。你會發現,等級越高(數字越小)的指針錶,對標準器的要求越嚴苛。
| 被校錶等級(0~10 bar) | 被校錶容許誤差 | 4:1 時標準器誤差上限 | 相當於標準器 %F.S. | ±0.05%F.S. 標準器的實際比值 |
|---|---|---|---|---|
| 4.0 級 | ±0.40 bar | ±0.100 bar | ±1.0%F.S. | 80:1 |
| 2.5 級 | ±0.25 bar | ±0.0625 bar | ±0.625%F.S. | 50:1 |
| 1.6 級 | ±0.16 bar | ±0.040 bar | ±0.4%F.S. | 32:1 |
| 1.0 級 | ±0.10 bar | ±0.025 bar | ±0.25%F.S. | 20:1 |
| 0.6 級 | ±0.06 bar | ±0.015 bar | ±0.15%F.S. | 12:1 |
| 0.25 級 | ±0.025 bar | ±0.00625 bar | ±0.0625%F.S. | 5:1 |
表 1:不同等級的 0~10 bar 指針錶,在 4:1 要求下對標準器的需求(算式計算結果;比值僅看標題精度,未計入溫度與漂移)
從表 1 可以看出,對於 1.6 級以下的一般工業指針錶,一支 ±0.05%F.S. 的高精度數位錶,餘裕非常大;但如果要校正 0.25 級這種精密指針錶,同一支標準器的比值只剩 5:1,已經接近門檻,再把溫度與漂移加進去,很可能就掉到 4:1 以下。這就是為什麼「標準器夠不夠格」,不能只看標題精度。
1-2 為什麼是 4:1?一個不太數學的解釋
4:1 並不是自然定律,而是長期實務累積下來的經驗法則。最直觀的理解方式是:假設被校錶的真實誤差剛好在容許誤差的邊緣,而標準器自己有誤差,量出來的結果就會比真實值偏高或偏低。標準器的誤差佔容許誤差的比例越大,「被校錶其實超差,卻被判成合格」或「其實合格,卻被判成超差」的機率就越高。
下表把這個概念轉成具體的數字:如果判定規則是「量到的偏差必須落在容許誤差內才算合格」,而標準器本身有一定的誤差,那麼比較保守的做法,是把接受範圍縮小一個「護欄」(guard band),只接受偏差小於「容許誤差減去標準器誤差」的結果。下表顯示不同比值下,護欄之後的有效接受範圍。
| 容許誤差與標準器誤差比 | 標準器誤差佔容許誤差 | 護欄後的有效接受範圍(佔容許誤差) | 判讀 |
|---|---|---|---|
| 1:1 | 100% | 0% | 幾乎沒有可保證合格的範圍,無法有效判定 |
| 2:1 | 50% | 50% | 只有一半的容許範圍可以保證合格,誤判風險高 |
| 4:1 | 25% | 75% | 常見實務門檻,大部分容許範圍仍可使用 |
| 10:1 | 10% | 90% | 標準器影響很小,適用於重要或高等級的校正 |
表 2:不同比值下,標準器誤差對判定範圍的影響(算式計算結果,護欄做法為簡化說明;實際判定規則請依實驗室程序與客戶要求)
在實務上,有些品質系統或客戶規範會要求 3:1,有些要求 10:1,也有以測量不確定度比(TUR)來規定的。也就是說,4:1 是常見的做法,但不是唯一的標準;如果你的客戶或稽核單位有明確的要求,請以對方的要求為準。若沒有明確要求,以 4:1 為起點,再依用途的重要程度往上調整,是比較穩妥的做法。
1-3 標準器的「有效誤差」不只標題精度
在上一篇文章裡我們討論過,數位壓力錶的標題精度,通常只是在參考溫度下、出廠校正當下的結果。實際用來當標準器的時候,現場的環境溫度與距離上次校正的時間,都會讓有效誤差變大。下面用一組假設值,示範如何把這些因素加進來:
假設現場:實驗室 26°C(參考溫度 23°C,偏離 3°C),距上次校正已 6 個月
溫度影響 = 3 × 0.01% = ±0.03%F.S.
漂移 = 0.05% × 0.5 = ±0.025%F.S.
有效誤差(直接相加,保守估計)= 0.05% + 0.03% + 0.025% = ±0.105%F.S. = ±0.0105 bar
| 被校錶等級(0~10 bar) | 容許誤差 | 只看標題精度 ±0.005 bar 的比值 | 用有效誤差 ±0.0105 bar 的比值 | 是否達 4:1 |
|---|---|---|---|---|
| 1.6 級 | ±0.16 bar | 32:1 | 約 15:1 | 達成 |
| 1.0 級 | ±0.10 bar | 20:1 | 約 9.5:1 | 達成 |
| 0.6 級 | ±0.06 bar | 12:1 | 約 5.7:1 | 達成 |
| 0.25 級 | ±0.025 bar | 5:1 | 約 2.4:1 | 未達成 |
表 3:標題精度與有效誤差下的比值差異(假設值,僅說明算式,不代表任何型號的實際規格)
表 3 的最後一列,是整個章節最重要的提醒:同一支標準器,對 1.6 級、1.0 級的指針錶綽綽有餘,但拿去校正 0.25 級的精密指針錶,在考慮溫度與漂移後就不夠格了。解決的方式有三種:選擇誤差更小的標準器、縮短標準器的校正週期以降低漂移、或把校正環境的溫度控制在更接近參考溫度的範圍。這三種都是用成本換比值,你可以依需求選擇最合理的組合。
1-4 標準器的量程要怎麼配?
另一個常被忽略的選擇,是標準器的量程。F.S. 標示的誤差是以滿量程為基準,所以標準器的量程如果比被校錶大很多,絕對誤差就會被放大。以校正 0~10 bar 的 1.6 級指針錶為例:
- 標準器 0~10 bar、±0.05%F.S.:誤差 ±0.005 bar,比值 32:1。
- 標準器 0~25 bar、±0.05%F.S.:誤差 ±0.0125 bar,比值 12.8:1。
- 標準器 0~100 bar、±0.05%F.S.:誤差 ±0.05 bar,比值 3.2:1,未達 4:1。
因此,一般建議標準器的量程與被校錶相同或略大(例如 1 到 1.6 倍),並且讓校正點落在標準器量程的合適區間。同時校正多種量程的實驗室,通常會準備兩三支不同量程的標準器,而不是用一支大量程的錶涵蓋全部。關於量程與誤差之間的關係,可以回頭參考精度判讀文章中的「同一個 ±0.05%,在不同量程的實際誤差」。
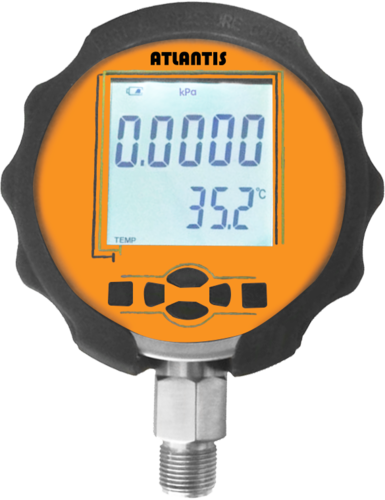
圖說:ATLANTIS DPG-X002 高精度數位壓力錶 — 官網描述其應用包含壓力實驗室與校正設備,實際規格與出具報告的能力請以型號頁與原廠規格書為準
1-5 解析度:標準器要看得比指針錶細
除了誤差,還有一個容易被忽略的條件:解析度。指針式壓力錶的讀值,最終是人眼對照刻度判讀出來的。一般 0~10 bar 的指針錶,最小刻度常是 0.1 bar,熟練的人員可以估讀到最小刻度的 1/5 左右,也就是約 0.02 bar。這代表即使指針錶本身再準,讀值的「人為判讀不確定度」大約就有這個量級。
標準器的顯示解析度,建議至少比這個估讀量級再細 5 到 10 倍,也就是 0.002 bar 以內。如果標準器的顯示只到 0.01 bar,那麼標準器自己的取整誤差,就已經和指針錶的估讀誤差在同一個量級,會讓校正結果的重複性變差。這也是為什麼校驗用的數位壓力錶,通常會強調顯示位數與穩定度,而不只是標題精度。
整理這一章的結論:標準器的選擇,至少要同時檢查四件事,而不是只看精度數字:比值是否達標(用有效誤差而不是標題精度計算)、量程是否與被校錶匹配、解析度是否夠細,以及自己的校正是否在有效期內。第 6 章會再說明標準器本身的管理。
第 2 章:所需設備與環境條件
選好標準器之後,接下來是把整個校正「系統」準備好。壓力校正不只是兩支錶接在一起而已,中間的壓力源、接頭、介質、安裝高度與環境溫度,都會影響最終的讀值。這一章整理出一套比較完整的設備清單,以及容易被忽略的幾個細節:介質選擇、接頭密封、高度差修正與環境條件。
2-1 設備清單
| 設備 | 用途 | 選擇重點 | 常見疏漏 |
|---|---|---|---|
| 標準器(高精度數位壓力錶) | 作為參考,提供比被校錶更準的讀值 | 誤差比值、量程、解析度、校正是否在有效期內 | 只看標題精度,忽略溫度與漂移 |
| 壓力源(手動泵或壓力校正台) | 提供可調、可穩定的壓力 | 壓力範圍、微調能力、介質種類、洩壓功能 | 沒有微調閥,導致每個點難以穩定 |
| 接頭與轉接頭組 | 連接壓力源、標準器與被校錶 | 螺紋規格涵蓋、密封方式、耐壓等級 | 接頭混用,造成洩漏或介質污染 |
| 高壓軟管或硬管 | 連接壓力源與歧管 | 耐壓高於最大校正壓力、長度盡量短 | 使用劣化的軟管,最高點洩漏或爆裂 |
| 溫度計與濕度計 | 記錄校正環境條件 | 解析度、本身是否校正過 | 沒有記錄環境條件,事後無法追溯 |
| 輔助工具 | 調整被校錶、清潔、密封 | 起針器、調整螺絲刀、清潔布、密封材料 | 用不合適工具調整,造成指針或機芯損壞 |
| 記錄表與判定準則 | 記錄讀值、計算誤差、判定結果 | 預先定義容許誤差與判定規則 | 事後才決定判定準則 |
表 4:5 點校正所需設備清單(整理自實務經驗)
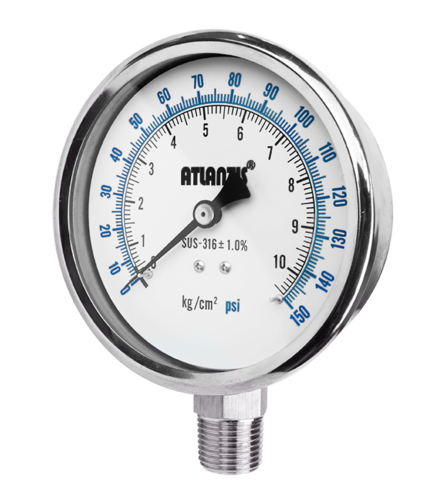
圖說:ATLANTIS SUS 全不鏽鋼壓力錶 — 現場常見的指針式壓力錶類型之一,實際規格請以型號頁為準
2-2 壓力源與介質:氣壓還是液壓?
壓力校正的壓力源,主要分成氣壓與液壓兩類。氣壓源(通常是手動氣壓泵或壓縮氣體搭配調壓閥)乾淨、不會污染被校錶,適合低壓範圍的校正;缺點是氣體可壓縮,壓力穩定的時間較長,而且在高壓下儲存的能量大,一旦洩漏或管路破裂,風險比液壓高。液壓源(手動油壓泵或水壓泵)在較高壓力下比較容易穩定,安全風險也比較低,但需要處理介質污染與排氣問題。
選擇介質時,有幾個重要原則:
- 被校錶的用途決定介質:曾經接觸過油的錶,不要再拿去校正會接觸氧氣或食品的用途;氧氣用壓力錶需要特殊的無油脂處理,不能用一般油壓泵校正,必須使用該用途專用的清潔流程與設備。
- 不要混用介質:同一套接頭與歧管,如果先用過油,再接氣壓,殘油會污染氣路與標準器。建議氣壓與液壓使用各自獨立的接頭組,或在切換前徹底清潔。
- 液壓校正要排氣:管路中殘留的氣泡,會讓壓力穩定變慢、讀值跳動,也可能在加壓時造成不穩定。加壓前應慢慢將系統中的空氣排出。
- 標準器接液材質要相容:標準器也有接液材質與可接受的介質限制,使用前確認規格書允許的介質,避免腐蝕或污染感測元件。
安全提醒:壓力校正涉及儲能,請務必在加壓前確認最高校正壓力不超過所有設備(標準器、被校錶、軟管、接頭)中耐壓最低者;加壓與洩壓都要緩慢進行;拆卸前必須先完全洩壓;高壓時建議配戴護目裝備並保持安全距離。實際作業請依貴廠的安全規範與設備手冊執行。
2-3 接頭與密封:最常見的洩漏來源
校正過程中最令人頭痛的狀況之一,就是壓力一直緩慢下降,無法穩定讀值。大多數情況不是被校錶或標準器壞了,而是接頭洩漏。壓力錶常見的接口螺紋有幾種,密封方式也各不相同:
| 螺紋類型 | 常見標示 | 密封原理 | 常見做法 |
|---|---|---|---|
| 平行螺紋(G,英制管螺紋) | G1/4、G1/2 | 靠墊片或密封環壓縮在端面密封,螺紋本身不密封 | 使用密封墊片(如金屬加橡膠的密封環),不依賴螺紋纏膠帶 |
| 錐形螺紋(NPT) | 1/4 NPT、1/2 NPT | 靠螺紋錐度壓緊,需填充間隙 | 使用適量的密封膠帶或密封膠,注意不要讓碎屑進入管路 |
| 公制螺紋 | M20×1.5 等 | 通常靠端面墊片密封 | 依接頭設計使用對應墊片,避免與錐形螺紋混用 |
表 5:常見壓力錶螺紋與密封方式(整理自實務經驗,實際規格以被校錶與接頭的標示為準)
混用螺紋是最常見的錯誤。例如把平行螺紋硬接到錐形螺紋接頭上,雖然可能勉強鎖得進去,但密封面並不吻合,在加壓後就會漏。選擇接頭前,先確認被校錶與標準器的螺紋規格,再選對應的轉接頭,並且留意密封件的材質是否與介質相容、是否有老化或損壞。
接頭組裝完成後,建議在正式讀值之前,先做一次洩漏檢查:加壓到最高校正點,關閉壓力源的閥門,靜置一段時間,觀察壓力是否穩定下降。如果有明顯下降,先用肥皂水(氣壓)或目視(液壓)找出洩漏點,處理完再開始校正。需要注意的是,對氣體系統而言,溫度變化本身也會造成壓力緩慢變化,看起來像洩漏;這個現象在後續保壓測試的文章中會詳細說明。
2-4 高度差修正:液壓校正最容易忽略的誤差
用液壓介質校正時,有一個很容易被忽略,但影響很大的誤差來源:標準器與被校錶的取壓中心,如果不在同一個高度,兩者感受到的壓力就不一樣。原因是液體本身有重量,高度差 h 會產生額外的靜壓力:
ρ = 液體密度,g = 9.80665 m/s²,h = 高度差
例(假設油密度 850 kg/m³):h = 10 cm 時,ΔP = 850 × 9.80665 × 0.1 ≈ 834 Pa ≈ 0.0083 bar
| 高度差 | 油(假設密度 850 kg/m³) | 水(密度約 1,000 kg/m³) | 與 ±0.005 bar 標準器誤差比較 |
|---|---|---|---|
| 1 cm | 約 0.0008 bar | 約 0.0010 bar | 約為 1/6 到 1/5 |
| 5 cm | 約 0.0042 bar | 約 0.0049 bar | 接近等於標準器誤差 |
| 10 cm | 約 0.0083 bar | 約 0.0098 bar | 已超過標準器誤差 |
| 30 cm | 約 0.025 bar | 約 0.029 bar | 約為標準器誤差的 5 到 6 倍 |
表 6:液壓校正時,高度差造成的靜壓差(算式計算結果;油密度為假設值,實際請以所用介質的密度為準)
表 6 說明了一個事實:當標準器的誤差只有 ±0.005 bar 時,只要高度差超過 5 cm,高度造成的壓力差就已經不能忽略。處理方式有兩種:一是盡可能讓標準器與被校錶的取壓中心對齊在同一高度;二是無法對齊時,量測高度差,並在計算誤差時進行修正。位置較低的那支錶,會感受到比較高的壓力,修正量等於 ρ × g × h。對氣壓校正而言,氣體密度小,這個誤差通常小到可以忽略,這也是氣壓校正在低壓高精度時比較省事的原因之一。
2-5 環境條件:溫度、振動與預熱
校正的環境條件,會直接影響標準器與被校錶的讀值。實務上最需要留意的有幾項:
- 溫度穩定:標準器的標題精度是在參考溫度下成立的,環境越接近參考溫度越好,同時要避免校正過程中溫度快速變化,例如冷氣出風口、陽光直射、附近的熱源。儀器剛從不同溫度的環境搬來,需要足夠的時間達到熱平衡才能開始校正,所需時間視儀器大小而定,常見是數小時,必要時可靜置隔夜。
- 預熱:數位標準器通常需要開機預熱一段時間,讓電路穩定,具體時間請依規格書的說明,不要一開機就讀值。
- 振動與衝擊:校正台應穩固,避免附近有泵浦、壓縮機等振動源,指針錶尤其容易受振動影響。
- 安裝方向:指針式壓力錶的讀值與安裝方向有關(重力對指針與機芯的影響),建議在接近實際使用的方向校正,一般垂直安裝的錶,就垂直放置校正。
- 電源與電池:數位標準器的電池電壓過低,可能影響讀值,校正前應確認電池狀態,或使用穩定的外部電源。
- 記錄環境:每次校正都應記錄溫度與濕度,必要時記錄大氣壓力,讓日後比對結果時有依據。
2-6 被校錶的事前檢查
在接上壓力源之前,先對被校錶做一次目視與機械檢查,可以省下很多後續的困擾。常見檢查項目包括:
- 外觀:錶面玻璃是否破裂、錶殼是否變形、刻度是否清楚。
- 指針:指針是否彎曲、是否鬆動、無壓力時是否回到零位(或停在止銷上)。
- 螺紋與接口:螺紋是否損傷、有無殘留異物或舊的密封材料。
- 填充液(若為液體填充錶):液位是否正常,有無洩漏。
- 使用履歷:這支錶之前接觸過什麼介質、有沒有經歷過超壓,這些資訊會影響後續的處理方式與判定。
另外要特別強調「校正前記錄」(As Found)與「校正後記錄」(As Left)的差別。校正前記錄,是在沒有做任何調整之前,錶原本的狀態,它反映的是這支錶在使用期間的真實誤差,對於判斷校正週期是否合理、過去的量測是否可信非常重要;校正後記錄則是調整完畢後的結果。如果只記錄校正後的數字,就失去了判斷「這支錶過去有沒有失準」的依據。因此建議每次都先記錄校正前的狀態,再決定是否調整。
第 3 章:5 點上行加下行的操作步驟
設備與環境準備好之後,就可以進入正式的校正步驟。最常見的做法,是在量程內選取五個點,先由低到高(上行)逐點記錄,到達滿量程後,再由高到低(下行)逐點記錄。這樣做的好處是,同一份記錄裡,同時能看出每個點的誤差,以及上行與下行讀值的差異,也就是遲滯。
3-1 為什麼是 5 點、為什麼要上行加下行?
5 個點通常是量程的 0%、25%、50%、75% 與 100%。以量程 0~10 bar 的指針錶為例,對應的校正點是 0、2.5、5、7.5、10 bar。為什麼是這五個點?因為它們均勻分布在整個量程,足以反映指針錶機芯在不同位置的線性表現;同時只要 9 筆讀值(上行 5 筆、下行 4 筆,因為滿量程點只需要記錄一次),就能在合理的時間內完成。
上行加下行,則是為了觀察遲滯。指針式壓力錶的核心元件是彈性體(例如巴登管),在加壓與洩壓過程中,材料內部與機芯的摩擦,會讓同一個壓力點,上行與下行時的讀值略有不同。如果只做上行,就無法看出這個差異;而遲滯過大,往往是機芯磨損、彈性體疲勞或指針卡滯的徵兆。
圖 1:5 點上行加下行的校正順序(示意圖;校正點以量程的百分比表示)
3-2 標準操作步驟
以下步驟是一個通用的流程,實際執行時,請依貴廠的校正程序書、被校錶的規格與客戶要求調整。
- 登錄基本資料:記錄被校錶的編號、型號、量程、等級、安裝位置、上次校正日期;記錄標準器的編號、型號、校正到期日;記錄環境溫度、濕度與日期、人員。
- 事前檢查:依第 2 章的檢查項目確認外觀、指針、螺紋是否正常,必要時先拍照留存。
- 連接與排氣:將被校錶與標準器接到同一個歧管或壓力源上,盡量讓兩者的取壓中心在同一高度;若為液壓校正,緩慢排除管路內的空氣。
- 洩漏檢查:加壓到最高校正點,關閉壓力源閥門,觀察壓力是否穩定;若有明顯下降,先排除洩漏再繼續。
- 預壓(常見做法):將壓力加到滿量程附近,停留片刻後洩壓回零,讓彈性體與機芯在正式讀值前先「活動」一次;洩壓後等待指針穩定。若程序書沒有規定,可依貴廠的做法決定是否執行。
- 記錄零點(校正前):在完全無壓力的狀態,讀取被校錶與標準器的零點讀值並記錄。數位標準器若為表壓型,零點讀值本身也應確認在規格範圍內。
- 上行第 1 點(25%):緩慢加壓到第一個校正點,壓力從下方逼近目標,不要超過目標再退回;壓力穩定後,同時讀取標準器與被校錶,記錄兩個讀值。
- 上行第 2、3、4 點(50%、75%):重複相同步驟,每個點都從下方逼近目標。如果不小心超過目標值,不要直接洩壓回到目標,而是先降到低於目標一段距離,再重新逼近。
- 上行第 5 點(100%):加壓到滿量程點,穩定後記錄;這個點是上行與下行的轉折點,只需要記錄一次。
- 下行第 1 到 4 點(75%、50%、25%、0%):緩慢洩壓,每個點都從上方逼近目標,同樣不要過頭;穩定後記錄標準器與被校錶的讀值。
- 回零確認:壓力完全洩掉後,等待指針穩定,記錄被校錶回零後的讀值,與開始時的零點比較,也能看出機芯是否有殘餘位移。
- 計算與判定:依第 4 章的方式,計算每個點的誤差與遲滯,與容許誤差比較,判定合格或超差。
3-3 單向逼近:最容易被忽略的操作細節
上述第 7 步與第 8 步反覆強調「從下方逼近、不要過頭」,這是 5 點校正中最重要的操作細節之一。原因在於遲滯:如果上行時不小心把壓力加過頭,再洩壓回到目標值,被校錶的讀值就會帶有下行的特性,和單純上行到達同一個壓力時的讀值不同。結果是上行記錄中混進了下行的遲滯效應,讓誤差看起來比實際大或小,也讓上行與下行的差異失去意義。
因此,每個校正點都必須單向逼近:上行時,從下方慢慢加壓到目標;下行時,從上方慢慢洩壓到目標。如果真的過頭了,不要硬調,而是退回一段距離,再重新逼近。這個動作需要壓力源有良好的微調能力,例如帶微調閥或螺旋調壓桿的手動泵,這也是設備清單中特別強調「微調能力」的原因。
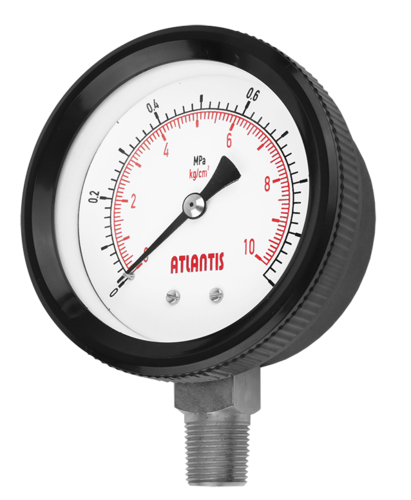
圖說:ATLANTIS ABS 塑殼壓力錶 — 指針式壓力錶的常見型式之一,校正時的讀值判讀與安裝方向要求相同,實際規格請以型號頁為準
3-4 讀值技巧:視差與估讀
指針式壓力錶的讀值,最終還是依賴人眼。以下幾個技巧,可以降低人為誤差:
- 視線垂直:視線應該正對指針與刻度,避免從側面看造成視差。有些精密指針錶在錶盤上設有鏡面,讀值時讓指針與鏡中的倒影重疊,可以有效消除視差。
- 估讀方式一致:估讀到最小刻度的幾分之幾,應該在程序書中統一規定(例如估讀到最小刻度的 1/5),並由同一位人員或經過訓練的人員執行,避免不同人之間的判讀差異。
- 讀值時機:壓力穩定之後再讀,而不是邊調邊讀;同時讀取標準器與被校錶,避免壓力緩慢漂移造成兩者不同步。
- 輕敲:指針式壓力錶的機芯有摩擦,讀值前輕輕敲擊錶殼,可以讓指針克服靜摩擦,停在更接近真實的位置。是否輕敲、敲幾次,應該依程序書統一規定,並在記錄上註明,因為輕敲與否會改變遲滯的大小。
- 數位標準器的穩定判定:當標準器的讀值在一段時間內(例如連續數秒)不再變化,或變化小於一個設定值時,再記錄。判定準則建議寫入程序書,而不是憑感覺。
3-5 常見的操作問題與處理
| 現象 | 可能原因 | 建議處理 |
|---|---|---|
| 壓力無法穩定,持續緩慢下降 | 接頭洩漏、密封墊片損壞、螺紋不匹配、氣體溫度變化 | 逐一檢查接頭,更換墊片,確認螺紋規格;氣壓時讓溫度先穩定 |
| 標準器讀值跳動 | 壓力源不穩、管路有氣泡、環境振動、電池電壓過低 | 排氣、更換電池、移開振動源,待穩定後再讀 |
| 上行與下行差異很大 | 機芯摩擦、彈性體疲勞、操作時超過目標點 | 先確認操作是否過頭,再考慮輕敲與重複量測,仍偏大則可能為被校錶本身劣化 |
| 零位無法回零 | 指針變形、機芯卡滯、曾經過壓 | 記錄校正前狀態,判斷是否可調整或需更換 |
| 多個點的誤差方向一致且大小相近 | 零點偏移,或標準器與被校錶之間有高度差 | 檢查高度差修正,確認零點調整是否可以改善 |
| 誤差隨壓力成比例增大 | 量程(斜率)偏差 | 可嘗試調整機芯連桿,仍超差則可能需要送修或更換 |
表 7:5 點校正常見的操作問題與處理建議(整理自實務經驗)
第 4 章:記錄表範本與計算方式
校正的價值,最終要落在記錄上。一份好的記錄表,應該讓任何一位沒有在現場的人,只看記錄就能還原當時的條件、讀值與判定依據。這一章提供記錄表的欄位設計、誤差與遲滯的計算方式,並用一組假設的數據示範完整的計算與判定過程。
4-1 記錄表的欄位設計
一份完整的 5 點上行加下行記錄表,通常包含兩個部分:表頭資訊與數據欄位。表頭資訊用來讓記錄可以追溯,數據欄位則記錄讀值與計算結果。
| 表頭資訊 | 內容 | 為什麼要記錄 |
|---|---|---|
| 被校錶資訊 | 編號、型號、量程、等級、安裝位置、螺紋規格 | 讓記錄對應到唯一的一支錶 |
| 標準器資訊 | 編號、型號、量程、解析度、校正日期與到期日、校正報告編號 | 證明標準器在有效期內,以及可追溯到哪一份報告 |
| 壓力源與介質 | 壓力源型號、介質種類、高度差(若有) | 解釋高度修正與介質對讀值的影響 |
| 環境條件 | 日期、溫度、濕度、人員 | 讓日後比對時,能判斷環境是否造成差異 |
| 判定準則 | 容許誤差、遲滯上限、是否使用護欄 | 事先定義,避免事後調整標準 |
| 狀態標示 | 校正前(As Found)或校正後(As Left) | 區分調整前後的結果 |
表 8:5 點校正記錄表的表頭資訊(整理自實務經驗,實際欄位請依貴廠品質系統調整)
| 點位 | 目標壓力 | 上行:標準器讀值 | 上行:被校錶讀值 | 上行誤差 | 下行:標準器讀值 | 下行:被校錶讀值 | 下行誤差 | 遲滯 |
|---|---|---|---|---|---|---|---|---|
| 0% | ||||||||
| 25% | ||||||||
| 50% | ||||||||
| 75% | ||||||||
| 100% |
表 9:5 點上行加下行數據欄位範本(空白,可直接複製使用;文末提供可下載的試算表版本)
4-2 誤差與遲滯怎麼算
記錄完讀值之後,有三個量需要計算:各點的誤差、各點的遲滯,以及判定用的最大誤差。算式如下:
各點遲滯 h = | 下行誤差 − 上行誤差 |(同一個校正點)
最大誤差 e_max = 所有點(上行與下行)誤差絕對值的最大值
判定:e_max ≤ 容許誤差(必要時再減去標準器誤差作為護欄)
需要說明的是,誤差的正負號有意義:正值代表被校錶讀值偏高,負值代表偏低。把正負號保留下來,才能看出誤差的趨勢:是整條曲線平移(零點偏移)、隨壓力線性增大(量程偏差),還是在中間凸起(線性不佳),不同的趨勢,對應不同的處理方式。
4-3 示範計算:一支假設的 1.6 級指針錶
下面用一組假設的數據,示範完整的計算與判定。情境:被校錶量程 0~10 bar、1.6 級(容許誤差 ±0.16 bar),標準器 0~10 bar、誤差 ±0.005 bar,讀值估讀到 0.05 bar。以下數據是為了示範算式而設定,並非真實的校正記錄。
| 點位 | 上行標準器 (bar) | 上行被校錶 (bar) | 上行誤差 (bar) | 下行標準器 (bar) | 下行被校錶 (bar) | 下行誤差 (bar) | 遲滯 (bar) |
|---|---|---|---|---|---|---|---|
| 0% | 0.000 | 0.00 | 0.000 | 0.001 | 0.05 | +0.049 | 0.049 |
| 25% | 2.500 | 2.55 | +0.050 | 2.501 | 2.60 | +0.099 | 0.049 |
| 50% | 5.001 | 5.10 | +0.099 | 5.000 | 5.15 | +0.150 | 0.051 |
| 75% | 7.499 | 7.60 | +0.101 | 7.500 | 7.65 | +0.150 | 0.049 |
| 100% | 10.001 | 10.15 | +0.149 | (轉折點,不重複記錄) | — | — | — |
表 10:假設的 5 點上行加下行示範數據(非真實校正記錄;誤差為被校錶讀值減標準器讀值)
依照前述算式,從這組數據可以得到:
- 最大誤差 e_max = +0.150 bar(出現在下行 50% 與 75% 兩點),佔容許誤差 0.16 bar 的約 94%。
- 最大遲滯約 0.051 bar(50% 點),約為容許誤差的 1/3。
- 回零:下行回到 0 時,被校錶讀值為 0.05 bar,零位沒有完全回到起點。
- 若以標準器誤差 ±0.005 bar 作為護欄,有效接受上限為 0.16 − 0.005 = 0.155 bar,e_max = 0.150 bar 仍在範圍內,但餘裕只剩 0.005 bar。
這組數據的判定是「合格,但屬於臨界」:所有點都在容許誤差內,但已經非常接近上限。進一步看誤差的趨勢,上行誤差由 0 開始,隨壓力上升到約 +0.15 bar,呈現隨壓力增大的趨勢,像是量程(斜率)偏大;下行誤差則整體比上行多了約 0.05 bar,說明有一定的遲滯與零位殘留。這樣的錶,雖然這次可以繼續使用,但建議縮短下一次的校正週期,或在可以調整的前提下,先調整量程再重新確認。
4-4 判定結果的三種分類
實務上,很多工廠不會只用「合格、不合格」兩種結果,而是再多加一個「臨界」的類別,因為臨界的錶最容易在下次校正前就超差。常見的做法如下:
| 分類 | 判定條件(示例) | 建議處理 |
|---|---|---|
| 合格 | e_max 不超過容許誤差的 75% 左右,遲滯在上限內 | 維持原校正週期,貼上校正標籤並登錄 |
| 臨界 | e_max 介於容許誤差的 75% 與 100% 之間 | 可繼續使用,但縮短校正週期;若可調整,建議調整並重新校正 |
| 超差 | e_max 超過容許誤差,或遲滯超過上限 | 停止使用,評估是否可調整;調整無效則送修或更換,並追查上次校正後的量測是否受影響 |
表 11:校正結果的分類與處理(判定比例為示例,實際請依貴廠程序書與客戶要求訂定)
特別是「超差」這一類,有一個經常被忽略的後續動作:追查影響範圍。如果一支錶在這次校正時被發現超差,代表從上一次校正到這一次之間,它所量測的結果,都可能不可信。若這支錶用於品質判定,就需要評估這段期間生產的產品是否受影響,這正是前面強調要記錄「校正前」狀態的原因。
4-5 真實校正記錄:由現場工程師補上
以上示範數據僅為說明算式。這篇文章最有價值的素材,是一份真實、去識別化的校正記錄:包含真實的環境條件、標準器型號與校正編號、被校錶資料(遮蔽客戶資訊),以及實際讀值與判定。這類資料只有實際做過校正的團隊才有,也是讓文章具備可信度的關鍵。
真實校正記錄欄位尚未填寫:【待填:去識別化後的真實校正記錄(含日期、環境溫度、標準器型號與報告編號、讀值與判定)】。請以實際記錄替換,不要以估計值或示範數據取代。
可下載的記錄表:【待填:試算表下載連結,檔案已隨本稿一併提供】。試算表內含表頭欄位、9 筆讀值欄位,以及誤差、遲滯與判定的自動計算公式。
第 5 章:超差時怎麼判斷,何時該送外校
5 點校正做完,最讓人頭痛的情況就是結果超差。這時候的第一反應往往是「調一調」,但調整之前,有幾件事要先搞清楚:這支錶的誤差是什麼型態、可能的原因是什麼、現場能不能調整、調整之後如何驗證,以及這支錶是不是已經不適合在內部處理,而應該送到外部實驗室。這一章把這個決策流程整理出來。
5-1 先分辨誤差的型態
在決定如何處理之前,先看誤差的「形狀」。把 5 點上行加下行的誤差畫成曲線,不同的型態,通常對應不同的成因。下表整理常見的幾種型態:
| 誤差型態 | 典型特徵 | 可能原因 | 常見處理方向 |
|---|---|---|---|
| 零點偏移(整條曲線平移) | 各點誤差方向一致、大小相近 | 指針位置偏移、零位調整失準、安裝或高度差影響 | 檢查高度差修正;可調零位的錶先調零再重新校正 |
| 量程(斜率)偏差 | 誤差隨壓力成比例增大或減小 | 機芯放大比例漂移、彈性體特性改變 | 可調式機芯可調整量程;調整需有經驗,調整後須重新做完整 5 點 |
| 線性不佳 | 中間點偏高或偏低,兩端較準 | 連桿與扇形齒輪幾何關係改變、機芯磨損 | 現場通常難以改善,建議送修或更換 |
| 遲滯過大 | 上行與下行差異明顯 | 機芯摩擦、彈性體疲勞、指針軸卡滯、阻尼油劣化 | 清潔與輕敲後重測;仍偏大通常是劣化,建議更換 |
| 零位無法回零 | 洩壓後指針停在非零位置 | 曾經過壓造成永久變形、指針軸卡滯、止銷變形 | 記錄後判定;過壓造成的永久變形不可靠調整修復 |
| 高壓端突然偏高或偏低 | 低壓段尚可,接近滿量程偏差明顯 | 彈性體在高壓端已塑性變形、長期接近滿量程使用 | 檢討量程是否選得太小,考慮更換為較大量程 |
| 隨機散亂 | 各點誤差忽正忽負、無規律 | 洩漏、壓力不穩定、讀值不穩、標準器或接頭問題 | 先排除設備與操作問題,再重新量測,不要急著下結論 |
表 12:誤差型態、可能原因與處理方向(整理自實務經驗;實際成因需依錶的結構與使用履歷判斷)
最後一類「隨機散亂」值得特別提醒:當數據沒有規律時,第一個懷疑對象應該是校正系統本身,而不是被校錶。洩漏、氣泡、溫度變化、讀值不同步,都會產生看起來亂七八糟的結果。處理方式是先把系統問題排除,再重新做一輪,如果誤差型態變得穩定,才進一步分析被校錶。
5-2 現場可以調整嗎?
能不能現場調整,取決於這支錶的結構與用途。以下是比較保守的原則:
- 零位調整:部分指針錶在錶圈或錶殼上設有零位調整螺絲,可以不拆錶殼直接微調零位;沒有設計零位調整的錶,通常需要拔出指針再重新壓回,這個動作需要專用工具與經驗,做不好會讓指針變形或造成後續偏差。
- 量程調整:量程(斜率)的調整,通常需要打開錶殼,調整機芯上的連桿位置。這屬於需要受過訓練的人員才適合進行的作業,若沒有經驗,建議不要自行處理。
- 不建議調整的類型:防爆結構的錶、氧氣用或特殊清潔處理的錶、隔膜式與填充液錶,以及原廠明確標示不可拆卸或已封膠的錶。這些錶的結構與認證,常常依賴原廠狀態,擅自拆裝可能影響防爆性能、潔淨度或密封。
- 調整後必須重新驗證:任何調整之後,都要重新做一輪完整的 5 點上行加下行,並以調整後的結果(As Left)作為記錄,不能只修零點,就直接拿去使用。
- 保留調整記錄:誰、何時、調整了什麼、調整前後的數據,都應該留下記錄。
5-3 什麼情況該送外校?
內部校正有它的適用範圍。下面這些情況,建議不要只靠內部校正處理,而是送到外部實驗室:
| 情況 | 為什麼建議送外校 |
|---|---|
| 客戶或稽核要求由外部實驗室出具報告 | 內部記錄不等同於外部報告,無法滿足外部要求 |
| 標準器本身已過期或沒有追溯性 | 標準器失效,內部校正的結果不具效力 |
| 被校錶等級高,標準器比值低於 4:1 | 誤判風險高,需要更高等級的標準系統 |
| 調整無效、機芯卡滯、明顯劣化 | 內部無法修復,需要維修或更換評估 |
| 安全關鍵用途的錶 | 依法規或內部規定,可能要求外部實驗室校正 |
| 量測範圍超出內部設備能力 | 例如超高壓、真空、差壓或特殊介質 |
| 特殊用途的錶 | 氧氣用、隔膜式、食品級等,需要專用程序與清潔流程 |
| 超差結果影響品質判定,需要第三方佐證 | 內部結果可能被質疑,外部報告更具說服力 |
表 13:建議送外校的情況(整理自實務經驗;實際依貴廠品質系統、客戶要求與適用法規為準)
需要說明的是,外部實驗室出具的報告,其資格與範圍並不相同:有的實驗室具備認證,報告上的校正能力與不確定度經過評鑑;有的則是一般性的校正服務。「是否具備認證」、「認證範圍是否涵蓋你的壓力範圍與等級」,這些都需要在送校之前向實驗室確認。這部分的細節,我們會在另一篇專門說明校正報告怎麼看的文章中處理,這裡不做額外的說法。
5-4 送校前的準備清單
決定送外校之後,事前準備得越完整,越能避免來回溝通與延誤。建議準備下列項目:
- 記錄校正前狀態:把內部校正的 As Found 數據整理好,必要時附上,讓實驗室了解這支錶的狀況。
- 確認用途與介質:說明這支錶用於什麼介質,若曾接觸過危險介質、油脂或腐蝕性介質,必須如實告知並先做清潔處理。
- 確認校正需求:希望校正的點數、是否需要上行加下行、是否需要在特定位置(例如垂直)校正、報告的類型與內容。
- 清潔與包裝:清除表面污垢與殘液,螺紋口以保護蓋封好,用防震材料包裝,避免運送途中衝擊。
- 登錄與標示:在內部系統登錄送校日期、預計返回日期;若這支錶是關鍵點,應先安排備用錶,避免停機。
- 預留時間:外部校正需要排程、運送與等待,應預留足夠的時間,並與校正週期一起規劃,避免到期當天才處理。
5-5 超差處理的決策流程
把前面的內容串成一個簡化的決策流程,可以讓現場人員在遇到超差時,有一致的處理順序:
- 確認系統:先檢查洩漏、高度差、溫度、標準器狀態,排除校正系統造成的誤差,重新量測。
- 確認結果:重新量測後仍超差,記錄為 As Found 超差。
- 分辨型態:依表 12 判斷誤差型態,推測可能原因。
- 評估可否調整:若型態屬於零點偏移或單純量程偏差,且該錶允許現場調整,由受訓人員調整。
- 調整後重測:完整重做 5 點上行加下行,記錄 As Left 並重新判定。
- 無法調整或調整無效:依表 13 判斷是否送外校、送修或更換。
- 追查影響:若超差錶用於品質判定,評估上一次校正後的量測結果是否受影響,必要時追溯相關批次。
- 調整週期:超差或臨界的錶,縮短下一次校正週期,並檢討使用條件,例如量程是否合適、是否常超壓。
這個流程的核心精神是:先檢查系統、再檢查被校錶;先記錄、再調整;調整之後一定要重新驗證;超差的後續影響要追查。如果你的工廠已經有校正程序書,可以把這個流程對照檢查一次,看看有沒有缺少的步驟。
第 6 章:標準器自己也要管理
前面幾章討論的,都是如何用標準器去校正別人。但標準器本身,同樣會漂移、會損壞、會過期。如果沒有一套管理機制,標準器很快就會從「可信的參考」變成「看起來很準的普通錶」,之後所有的內部校正記錄,都會失去依據。這一章整理標準器管理的幾個重點。
6-1 校正週期:依漂移與用途決定
標準器的校正週期,沒有一個通用的標準答案。它取決於標準器的長期穩定性(年漂移)、使用頻率、使用環境,以及你能接受的誤差餘裕。一個簡單的思路是:先看規格書的年漂移,乘以預計的週期,再把結果加進有效誤差,檢查比值是否仍然達到要求。例如在第 1 章的算例中,假設年漂移 ±0.05%F.S.,若校正週期從 12 個月縮短到 6 個月,漂移的貢獻就從 ±0.05%F.S. 降到 ±0.025%F.S.,對高等級指針錶的比值,有明顯的改善。
更實用的做法,是參考這支標準器過去幾次校正報告的結果:如果每次校正時,偏移量都遠小於規格,表示它的穩定性良好,可以適度維持或延長週期;如果每次都接近或超過規格,就應該縮短週期,或評估更換。各產業如何訂定壓力錶的校正週期,可以參考昶特的壓力錶多久校正一次?各產業校正週期完整指南。
6-2 期間查核:在兩次校正之間盯住標準器
兩次外部校正之間,可能是半年甚至一年。這段期間標準器若發生異常,例如被摔過、遭遇過壓、介質污染,你要等到下次校正才會知道,但這中間所有的內部校正,都可能受影響。解決方法是「期間查核」(Intermediate Check):在兩次校正之間,定期用一個穩定的參考條件,檢查標準器的讀值是否仍然穩定。常見做法有幾種:
- 雙標準器比對:準備兩支標準器,定期讓它們同時量測同一個壓力,觀察讀值差異;如果差異突然變大,代表其中一支出了問題。
- 固定壓力點查核:選定幾個固定的壓力點(例如 0%、50%、100%),用穩定的壓力源定期量測並記錄讀值,畫成趨勢圖。趨勢若逐漸往同一個方向移動,就是漂移的訊號。
- 零點查核:數位標準器在無壓力時的零點讀值,是最簡單的查核。零點若突然偏移很大,通常代表感測元件受過衝擊或過壓。
- 異常事件後立即查核:標準器掉落、接錯壓力源、疑似超壓之後,應立即做一次查核,確認沒問題才能繼續使用。
| 查核方式 | 頻率(示例) | 判定依據 | 記錄內容 |
|---|---|---|---|
| 零點查核 | 每次使用前 | 零點讀值在規格範圍內 | 日期、零點讀值、環境溫度 |
| 固定點查核 | 每月或每季 | 與前次結果差異在預設門檻內 | 各點讀值、趨勢圖 |
| 雙標準器比對 | 每季或半年 | 兩支差異在兩者誤差合成範圍內 | 兩支讀值與差異 |
| 異常事件查核 | 事件發生後立即 | 全點檢查在規格內才可繼續使用 | 事件描述、檢查數據 |
表 14:標準器的期間查核方式(頻率與門檻為示例,實際請依貴廠程序書與標準器穩定性訂定)
6-3 保管與使用習慣
很多標準器的問題,不是壽命到了,而是使用與保管不當。建議建立一些簡單的習慣:
- 專人保管、領用登記:標準器不要像一般工具一樣隨意取用,應該有專人保管與領用記錄,知道誰在什麼時候用過。
- 避免超壓:每次加壓前確認最高校正壓力不超過標準器的量程與過壓限制,並且緩慢加壓;使用高壓管路時,特別注意壓力源的突發尖峰。
- 保護接頭與螺紋:螺紋損傷會導致洩漏,也可能損壞標準器接口,轉接頭使用後應妥善保管。
- 避免介質污染:標準器接液材質與介質必須相容,不應接觸規格書禁止的介質;切換介質前清潔接頭。
- 儲存條件:依規格書的儲存溫度範圍保管,避免高溫、潮濕與劇烈振動;長期不用時取出電池,避免電池漏液。
- 運送防護:攜帶出外校正時,使用防震箱,避免撞擊。
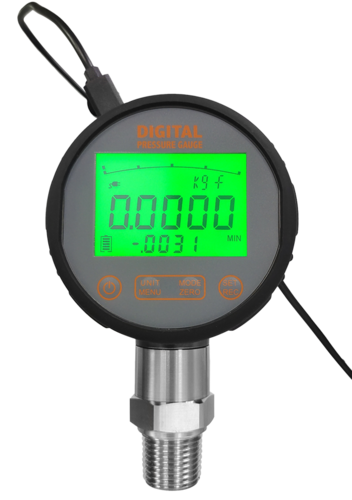
圖說:ATLANTIS DPG-X112 高精度藍芽數位壓力錶 — 官網描述為便攜式高精度量測並具藍芽功能,作為現場查核用的參考時,仍需確認其誤差、校正狀態與記錄功能是否符合需求
6-4 追溯性:校正報告要留好、看懂
標準器之所以能被信任,是因為它的讀值可以追溯到更高等級的標準。證明這一點的,就是標準器的校正報告。內部校正的記錄裡,應該註明標準器的報告編號與有效期,而報告本身需要妥善保存。收到報告時,至少要檢查下面幾件事:
- 校正範圍是否涵蓋你要使用的壓力範圍與模式(表壓或絕壓)。
- 報告上的各點偏差,是否在標準器的規格範圍內。
- 報告上的不確定度,是否足夠小,以滿足你要校正的最高等級指針錶所需的比值。
- 校正的環境條件與你的使用環境是否接近。
- 報告的日期與下次校正的建議日期。
特別是第 2 點。校正報告上的偏差,如果在規格內但比較大,例如接近上限,表示這支標準器已經有一定的偏移,你可以考慮使用報告上的修正值,將讀值修正後再使用,而不是直接忽略。是否使用修正值,以及如何處理,依貴廠的程序書決定;重點是把報告的資訊用起來,而不只是歸檔。
6-5 當標準器失效時,往前追查
最糟糕的情況,是在送校時發現標準器已經超差。這時候,從上一次校正到這次校正之間,所有以這支標準器完成的內部校正,都可能不可信。因此需要進行「往前追查」:盤點這段期間用這支標準器校正過的所有錶,評估每一支的校正結果是否受影響,以及這些錶所量測的製程或產品是否需要複核。
這個動作聽起來很費工,但它正是前面強調要做期間查核、記錄標準器編號的原因:有了完整的記錄,追查範圍可以很快鎖定;沒有記錄,只能全部重來。這也是內部校正流程「看起來簡單,實則需要紀律」的地方。
6-6 數位標準器的設定檢查
最後,每次使用數位標準器之前,別忘了檢查它的設定。很多「奇怪的誤差」,其實是設定錯誤造成的:
- 單位:bar、kPa、MPa、psi 之間切換錯誤,是最常見的低級錯誤。
- 壓力模式:表壓與絕壓設定錯誤,會讓讀值差約一個大氣壓。
- 阻尼或平均設定:阻尼設得太大,讀值反應慢;設得太小,讀值跳動,影響穩定判定。校正期間應固定設定,並在記錄中註明。
- 更新速率與解析度:確認顯示位數足夠,更新速率不會讓你錯過壓力變化。
- 零點:無壓力時確認零點,必要時依程序書歸零,並記錄歸零前的讀值。
- 電池與背光、自動關機:避免校正到一半標準器關機,造成讀值中斷。
建立一份簡單的「開機檢查清單」,每次使用前確認一遍,可以避免大部分因為設定造成的重測。關於數位壓力錶精度標示與溫度、漂移的完整說明,可以參考±0.05%F.S. 是什麼意思?高精度數位壓力錶規格表的 3 個陷阱。
第 7 章:20 個常見問題
以下整理工廠儀控與品保實驗室在內部校正指針式壓力錶時,最常問的 20 個問題,點開即可查看回答。
❓ Q1: 用數位壓力錶校正指針錶,標準器的精度要比被校錶好幾倍?
常見的實務做法是標準器誤差不超過被校錶容許誤差的 1/4,也就是 4:1。這是常見實務,不是唯一標準,實際請依貴廠品質系統與客戶要求,重要用途可提高到 10:1。
❓ Q2: 4:1 是法規規定的嗎?
不是。4:1 是工程實務長期累積的經驗法則,有些客戶或品質系統會要求 3:1 或 10:1,也有以測量不確定度比來規定的。若沒有明確要求,以 4:1 為起點,再依用途重要程度調整。
❓ Q3: 量程 0~10 bar、1.6 級的指針錶,容許誤差是多少?
等級代表容許誤差佔滿量程的百分比,所以是 10 bar × 1.6% = ±0.16 bar。以 4:1 計算,標準器的誤差上限約為 ±0.04 bar。
❓ Q4: 為什麼選標準器不能只看標題精度?
標題精度通常是參考溫度下、剛校正完的結果。實際使用時還有溫度影響與長期漂移,把這些加進有效誤差後,比值可能明顯下降,對高等級指針錶尤其重要。
❓ Q5: 標準器的量程要選多大?
建議與被校錶相同或略大。F.S. 標示的誤差以滿量程為基準,標準器量程過大,絕對誤差會被放大。多種量程的錶,通常準備不同量程的標準器,而不是一支涵蓋全部。
❓ Q6: 5 點校正是哪 5 個點?為什麼要上行加下行?
通常是量程的 0%、25%、50%、75%、100%。先上行逐點記錄,到滿量程後再下行逐點記錄,共 9 筆讀值。上行加下行可以同時看到各點誤差與遲滯。
❓ Q7: 什麼是單向逼近?為什麼重要?
上行時從下方逼近目標壓力,下行時從上方逼近,不要過頭再退回。過頭再退回會混入遲滯效應,使讀值失去代表性。若不小心過頭,應退回一段距離再重新逼近。
❓ Q8: 校正用氣壓還是液壓?
低壓且追求乾淨時多用氣壓,但氣體可壓縮、穩定較慢,且高壓下儲能大、風險較高;較高壓力多用液壓,較易穩定也較安全,但需排氣並避免介質污染。氧氣用錶需專用的無油處理,不可用一般油壓泵校正。
❓ Q9: 液壓校正時,高度差會造成多大的誤差?
靜壓差等於液體密度乘重力加速度乘高度差。以密度 850 kg/m³ 的油為例,10 cm 的高度差約造成 0.0083 bar,已超過 ±0.005 bar 的標準器誤差。應讓取壓中心等高,或量測高度差進行修正。
❓ Q10: 校正時壓力一直緩慢下降,怎麼辦?
多半是接頭洩漏,也可能是氣體溫度變化造成。先逐一檢查接頭、更換密封墊片、確認螺紋規格匹配;氣壓校正時讓氣體與設備先達到熱平衡再讀值。
❓ Q11: NPT 與 G 螺紋可以混用嗎?
不可以。NPT 是錐形螺紋,靠螺紋壓緊並以密封膠帶或密封膠填充;G 是平行螺紋,靠端面墊片或密封環密封。混用會造成洩漏,應使用對應的轉接頭。
❓ Q12: 為什麼要記錄校正前(As Found)的讀值?
校正前記錄反映這支錶在使用期間的真實誤差,可用來判斷校正週期是否合理,以及過去的量測是否可信。只記錄調整後的數字,就失去判斷過去有沒有失準的依據。
❓ Q13: 遲滯怎麼計算?
在同一個校正點,取下行誤差與上行誤差的差值絕對值。遲滯過大,常是機芯摩擦、彈性體疲勞或指針卡滯的徵兆。
❓ Q14: 校正超差了,可以在現場調整嗎?
視結構而定。零位有調整螺絲的錶可微調零位;量程調整需打開錶殼調整機芯,應由受訓人員進行。防爆、氧氣用、隔膜式與已封膠的錶不建議自行拆裝。任何調整後都要重做完整 5 點。
❓ Q15: 結果落在合格邊緣(臨界)該怎麼處理?
可繼續使用,但建議縮短校正週期;若可以調整,建議調整後重新校正。臨界的錶最容易在下次校正前就超差,應納入重點管理。
❓ Q16: 什麼情況應該送外部實驗室校正?
客戶或稽核要求外部報告、標準器過期或無追溯、被校錶等級高而比值不足、調整無效或明顯劣化、安全關鍵用途、量測範圍超出內部能力、特殊用途錶,以及需要第三方佐證時。
❓ Q17: 內部校正記錄等同於認證實驗室的校正報告嗎?
不等同。內部校正用來維持現場儀表的誤差在可接受範圍,但不含經評鑑的不確定度與認證範圍。是否需要認證實驗室的報告,請依客戶要求與品質系統決定,並先向實驗室確認其認證範圍。
❓ Q18: 標準器多久要校正一次?
沒有通用答案,取決於年漂移、使用頻率、環境與可接受的誤差餘裕。可參考過去幾次校正報告的偏移趨勢:穩定則維持週期,偏移接近規格則縮短週期。
❓ Q19: 什麼是期間查核?
是在兩次外部校正之間,用穩定的參考條件定期檢查標準器是否仍然穩定,例如雙標準器比對、固定壓力點趨勢記錄與零點查核。異常事件(掉落、疑似超壓)後也應立即查核。
❓ Q20: 昶特有哪些數位壓力錶可以當標準器?規格在哪看?
官網對 DPG-X002 的應用描述包含壓力實驗室與校正設備,實際量程、精度、溫度影響與是否可出具校正報告,請以型號頁與原廠規格書為準。本站產品為報價制,歡迎帶入型號詢價或索取規格書。
第 8 章:延伸閱讀與下一步
如果你正在建立或檢視工廠的內部校正流程,以下是昶特 ATLANTIS 官網上最相關的幾篇文章,可以依目前遇到的問題挑選閱讀。
- 想了解精度標示與溫度、漂移的完整判讀:±0.05%F.S. 是什麼意思?高精度數位壓力錶規格表的 3 個陷阱。
- 想看手持式校正泵的現場操作與誤差診斷:壓力錶現場校正完整指南。
- 想訂定校正週期:壓力錶多久校正一次?各產業校正週期完整指南。
- 想了解遲滯與線性誤差的成因:壓力錶遲滯現象完整攻略與壓力錶線性誤差如何產生。
- 想判斷壓力錶是否已經故障:壓力錶壞掉怎麼判斷。
- 想了解指針式壓力錶產品系列:指針式壓力錶產品系列。
- 想把需求整理成規格:採購規格產生器與數位壓力錶選型精靈。
本文重點整理
- 標準器誤差,常見實務是不超過被校錶容許誤差的 1/4(4:1),這是常見做法而非唯一標準。
- 比值要用「有效誤差」計算,也就是把溫度影響與長期漂移加進去,而不是只看標題精度。
- 校正系統的細節決定結果:介質、接頭密封、高度差修正與環境溫度,都會影響讀值。
- 5 點校正是 0%、25%、50%、75%、100% 先上行再下行,每個點單向逼近,共 9 筆讀值。
- 每次都先記錄校正前(As Found)狀態,再決定是否調整;調整後要重做完整 5 點。
- 超差時先排除系統問題,再依誤差型態判斷;需要外部報告或超出內部能力時,送外部實驗室。
- 標準器自己也要管理:校正週期、期間查核、保管與追溯性,缺一不可。
下一步:帶著你的校正需求來詢價
如果你正在規劃內部校正能力,不確定該選什麼量程與精度的標準器,可以把被校錶的量程與等級、現場環境溫度,以及希望的校正週期整理出來,我們會協助計算有效誤差與比值,並建議合適的型號與配置。昶特 ATLANTIS 的產品皆為報價制,報價依型號、量程與配置而定。
想看完整的產品系列與型號頁,請前往高精度數位壓力錶主頁。
聯絡 ATLANTIS 昶特
業務一部 Ian|電話:02-2820-3405|信箱:ian@atlantis.com.tw
業務二部 Nori|電話:02-2820-3405|信箱:nori@atlantis.com.tw
昶特有限公司|台北市北投區致遠一路二段 109 號
傳真:02-2827-0646 / 02-2820-3406|公司官網:re-atlantis.tw