數位壓力錶 × 金屬 3D 列印:保護氣體壓力異常會影響哪些製程條件?完整監測指南
金屬 3D 列印(金屬積層製造)最怕的不是雷射不夠強,而是「看不見的保護氣體」出了問題。本文整篇以數位壓力錶為主軸,從氬氣、氮氣的供氣管路出發,說明保護氣體壓力異常時,會牽動腔體含氧量、橫向氣流速度、飛濺與粉末飛散、過濾器壓損、鏡片污染與批次重現性等哪些製程條件,並整理出一套工程師可以直接拿去用的數位壓力錶選型、配置、校正與記錄方法。
本文目錄
- 前言:為什麼金屬 3D 列印需要數位壓力錶
- 第 1 章:保護氣體氣路架構與數位壓力錶監測點
- 第 2 章:保護氣體壓力異常會影響哪些製程條件
- 第 3 章:數位壓力錶配置方案與選型邏輯
- 第 4 章:昶特 ATLANTIS 數位壓力錶產品推薦
- 第 5 章:情境推演、校正週期與導入步驟
- 第 6 章:數位壓力錶 × 金屬 3D 列印 20 個常見問題
- 第 7 章:延伸閱讀與內部資源
- 結論與行動呼籲
前言:為什麼金屬 3D 列印需要數位壓力錶
如果你負責的是雷射粉床熔融(LPBF,也常稱 SLM 或 PBF-LB)設備,或是正在評估導入金屬 3D 列印產線,你大概已經很熟悉雷射功率、掃描速度、層厚、掃描間距這幾個「製程參數」。這些參數會寫進製程配方,會被工程師反覆最佳化,也是品質報告裡最常被追問的項目。
但有另一組條件長期被低估:保護氣體。LPBF 的粉末床在雷射熔化時,熔池溫度遠高於一般焊接,金屬極易與氧反應。因此腔體必須先用惰性氣體置換,建造過程中還要持續維持氣流。公開的技術文獻指出,LPBF 常用的保護氣體主要是氬氣與氮氣,氣體流動除了隔絕氧氣,還要把熔池上方產生的金屬蒸氣、煙塵與飛濺物帶離雷射路徑,避免它們干擾雷射或落回粉末床。
換句話說,保護氣體不是「背景條件」,它本身就是一項製程參數。而保護氣體的狀態,最容易、最直接被量測的指標之一就是壓力。供氣源壓力、調壓後壓力、機台入口壓力、過濾器前後壓差、腔體微正壓,每一個壓力讀值,背後都對應到某個物理現象:
- 供氣源壓力下降,代表氣瓶或液氬槽即將耗盡,建造到一半氣體不足,整爐零件可能報廢。
- 機台入口壓力偏低,質量流量控制閥可能無法給出設定流量,橫向氣流速度跟著掉下來。
- 過濾器壓差上升,循環氣流量減少,煙塵與飛濺物更容易停留在粉末床上方。
- 腔體微正壓消失,外部空氣有機會滲入,含氧量上升,鈦、鋁等活性金屬首當其衝。
這就是為什麼本文的主角是數位壓力錶。指針式壓力錶能讓巡檢人員在現場看一眼,但金屬 3D 列印的一次建造動輒數十小時,壓力是緩慢漂移還是突然下掉、哪個時間點開始偏離,指針錶很難留下證據。數位壓力錶提供數字顯示、最大最小值記錄、類比或開關輸出,可以把壓力這個「看不見的條件」變成可記錄、可警報、可追溯的資料。
本文立場說明:昶特 ATLANTIS 是台灣工業儀錶製造商,產品為壓力錶、溫度計、壓力傳送器、壓力開關與差壓計等。金屬 3D 列印設備內部的含氧感測器、流量控制與腔體感測,屬於設備原廠的設計範圍;ATLANTIS 數位壓力錶的位置,是設備外部的供氣管路與周邊設施,以及設備允許加裝的外接監測點。昶特不提供 IoT 或雲端整合服務,訊號輸出後需由使用者自行接入自家的 PLC、SCADA 或資料平台。
本文的閱讀方式
如果你是製程工程師,建議直接從第 2 章看起,先搞清楚壓力異常和哪些製程條件有關。如果你是設施或廠務工程師,第 1 章與第 3 章的氣路與配置最實用。如果你是採購或主管,第 4 章與第 5 章會告訴你選型邏輯與導入順序。全文所有數據若屬於一般工程範圍或示意數字,都會直接標明,實際數值請以設備原廠規格與你的製程驗證為準。
第 1 章:保護氣體氣路架構與數位壓力錶監測點
要決定數位壓力錶裝在哪裡,必須先看懂保護氣體從氣源走到腔體、再排出的完整路徑。不同機台品牌的內部設計有差異,但從廠務供氣端看過去,大多可以拆成下面五個區段。
1.1 氣路五段式架構
圖說:金屬 3D 列印保護氣體氣路五段式示意,以及 P1~P8 數位壓力錶建議監測點(示意圖,非特定機台)。
1.2 P1~P8 監測點總表
| 編號 | 位置 | 量測目的 | 壓力類型 | 建議量程邏輯 | 建議輸出 |
|---|---|---|---|---|---|
| P1 | 氣瓶組出口或液氬槽出口 | 判斷剩餘氣量、預警換瓶 | 表壓,高壓 | 依氣瓶滿壓選擇,並預留 1.5 至 2 倍安全裕度 | 數位顯示加警報輸出 |
| P2 | 減壓閥後端 | 確認調壓設定值穩定 | 表壓,中低壓 | 設定壓力的 1.5 至 2 倍 | 數位顯示加 4 至 20 mA |
| P3 | 廠務管路末端(進機台前) | 偵測管路壓損、洩漏、閥件半開 | 表壓,中低壓 | 與 P2 同量程,方便比對 | 數位顯示加類比輸出 |
| P4 | 機台氣體入口 | 確認機台實際取得的供氣壓力 | 表壓,中低壓 | 依機台規定入口壓力範圍選擇 | 數位顯示加警報輸出 |
| P5 | 建造腔體外接點(設備允許時) | 監看腔體微正壓或與外界壓差 | 微壓或微差壓 | 毫巴至數十毫巴級,需微壓型 | 數位顯示加類比輸出 |
| P6 | 循環過濾器前後 | 濾芯堵塞程度判斷 | 差壓 | 依濾芯允許最大壓差的 1.5 至 2 倍 | 數位顯示加警報輸出 |
| P7 | 循環風機出口(設備允許時) | 確認循環動力是否衰退 | 表壓或差壓 | 依風機規格 | 數位顯示 |
| P8 | 排氣或洩放側 | 確認排放管路無背壓堆積 | 微壓 | 依排放設計 | 數位顯示 |
說明:P5、P7、P8 屬於機台內部或機台介面的位置,是否能加裝外接數位壓力錶,必須先向設備原廠確認,不可自行在機台上鑽孔或改管。若機台已內建腔體壓力感測,則以設備讀值為主,外接數位壓力錶可作為獨立的交叉驗證。
1.2.1 為什麼需要「獨立」的數位壓力錶
許多機台已有內建壓力與氧含量感測,為什麼還要在外面加數位壓力錶?主要有三個理由。第一,獨立驗證:機台內建感測器若發生漂移,操作者很難察覺,外接一支校正有效期內的數位壓力錶,就是一把獨立的尺。第二,覆蓋機台以外的區段:氣源、調壓、管路都不在機台內,這些區段的壓力問題,機台往往只能看到結果(供氣不足的警報),看不到原因。第三,可追溯:如果廠內品質系統要求保留製程環境記錄,外接數位壓力錶的類比輸出可以接進廠內資料系統,而不需要依賴機台廠商的資料格式。
1.3 氣體種類對壓力監測的影響
公開文獻中,LPBF 使用的保護氣體以氬氣與氮氣為主。氬氣較重、惰性強,是多數合金的主流選擇。氮氣成本較低,但在部分金屬(例如鈦)可能與熔池反應形成氮化物,因此不是所有材料都適用。也有研究探討氬氦混合氣,因為氦氣熱傳導較高,會改變雷射羽煙與熔池的行為。這些差異對數位壓力錶的意義是:
- 氣體種類改變,氣體密度與黏度不同,同樣的壓力設定下,流量與氣流速度會不一樣,因此「壓力正常」不等於「流量正常」,要把壓力與流量、壓差一起看。
- 數位壓力錶的接液材質需要與氣體相容。惰性氣體本身對不鏽鋼接液件沒有問題,但若氣路有混合氣或需要極高純度的場合,應特別留意潔淨度與密封件材質。
- 高純度氣體的氣路對洩漏極為敏感,任何接頭、螺紋、O 型環的微小洩漏,都可能讓空氣倒灌,這也是為什麼螺紋規格與密封方式(NPT、G、PT 等)要在選型時就確認。
1.4 一次完整建造中的壓力時序
為了理解哪個階段最需要數位壓力錶盯著,我們把一次完整建造拆成六個階段來看壓力會發生什麼事。
| 階段 | 典型動作 | 壓力行為 | 數位壓力錶監看重點 |
|---|---|---|---|
| A 開機前檢查 | 確認氣瓶、管路、閥門狀態 | P1 與 P2 靜態讀值 | P1 是否足夠完成整爐建造,P3 與 P4 是否有靜態壓降(疑似洩漏) |
| B 腔體置換 | 用惰性氣體大量沖洗,降低含氧量 | 氣體消耗量大,P2、P4 可能短暫下掉 | 置換期間入口壓力是否維持,P1 下降速度是否合理 |
| C 預熱與準備 | 基板預熱、鋪粉測試 | 壓力趨穩 | 腔體微正壓是否穩定建立 |
| D 建造中 | 鋪粉、雷射掃描,持續循環氣流 | 供氣量穩定,濾芯逐漸累積污染 | P6 濾芯壓差緩慢上升的斜率,P4 是否維持,P1 剩餘量 |
| E 建造結束冷卻 | 降溫、停止雷射 | 氣流逐漸降低 | 確保零件冷卻前腔體不進空氣 |
| F 開艙取件與換濾芯 | 回收粉末、更換濾芯 | 壓力歸零或回到大氣壓 | 記錄濾芯更換前的最終壓差,作為保養依據 |
從這張時序表可以看到,階段 B 與階段 D 是壓力最容易出問題的兩段:階段 B 氣體大量消耗、階段 D 時間最長。下一章會分析壓力異常究竟如何傳導到製程條件上。
第 2 章:保護氣體壓力異常會影響哪些製程條件
這一章是全文核心。我們把「保護氣體壓力異常」拆成六類被牽動的製程條件,每一類都說明物理機制、可能的後果,以及數位壓力錶要看哪個點、看到什麼現象時該警覺。這裡引用的機制,來自公開的 LPBF 氣氛與氣流研究文獻,文末附有參考資料;至於具體數值(例如含氧量上限、氣流速度範圍),因為各機台、各材料、各認證要求不同,本文不替你下結論,請以設備原廠規格與你自己的製程驗證結果為準。
一句話總結:數位壓力錶看到的是壓力,但壓力異常真正傷到的是「氧、流、塵、溫、光」五件事:含氧量、橫向氣流、粉塵與飛濺、熱傳與熔池、鏡片與光路。
2.1 條件一:腔體含氧量與氧化
LPBF 腔體建造前,要用惰性氣體把空氣置換出去,建造過程中維持一個略高於外界大氣的壓力,使外界空氣不會滲入。公開專利文獻描述,常見做法是在置換後把腔體含氧量降到大約千分之一(約 1000 ppm)的量級並在建造期間維持,實際目標值依機台與材料而異。
當保護氣體壓力異常時,含氧量會怎麼變?
- 腔體微正壓消失或不足:腔體與外界的壓差變小甚至反轉,艙門密封、觀察窗、管路接頭、取粉口等任何一個微小漏點,都會讓空氣進入。
- 供氣壓力不足導致置換不完全:階段 B 置換期間若入口壓力掉下來,置換氣量不足,含氧量降不到目標值就開始建造。
- 管路洩漏:P2 到 P4 之間若有洩漏,壓力曲線會出現不正常的靜態壓降,這是數位壓力錶最擅長抓到的現象。
含氧量升高的後果,文獻與氣體供應商的技術資料都提到:金屬在高溫下與氧反應,造成氧化與變色,鈦、鋁這類活性高的材料尤其敏感,氧化物夾雜會讓機械性能下降,包括延性與疲勞表現。公開專利還提到,氣流分布不均會形成「死角」,局部氣體覆蓋不足而部分氧化,導致機械性質變差。
數位壓力錶的角色,是在氧感測器之外多一道早期預警:壓力異常通常比含氧量上升更早出現,因為洩漏是先讓壓力掉,空氣才進來。
2.2 條件二:橫向氣流速度與雷射羽煙
LPBF 機台會在建造平面上方製造一股橫向氣流(cross flow),把熔池產生的金屬蒸氣羽煙(plume)、煙塵與飛濺物吹離雷射光路。多項研究指出,氣流速度對孔隙率與熔池形狀有顯著影響:
- 有研究發現,降低保護氣體流速會導致單道掃描熔深明顯下降,零件層級出現更多未熔合型孔隙,原因被歸結為雷射被羽煙遮擋。
- 一份針對氣流分布的量測研究顯示,低氣流速度區域與孔隙率增加有相關性,建造板上存在氣流良好的通道,也存在分布不佳的區域。
- 也有模擬研究指出,保護氣體速度提高到一定程度,可以大幅減少甚至消除特定合金的孔隙,但同一份研究也警告:過強的氣流並非越強越好。
- 另有研究觀察到,當保護氣體流速接近雷射掃描速度時,熔池出現不穩定與凝固紋理不均的現象。
機台上的氣流速度是由風機與流量控制決定的,但供氣壓力是它的上游條件。入口壓力不足時,機台若無法補償,氣流速度可能偏離設定值。這裡必須強調:壓力並不等於流速,數位壓力錶要與機台流量讀值或差壓讀值一起判斷,才能完整還原氣流狀態。
2.3 條件三:飛濺、粉末飛散與腔體壓力
雷射熔化粉末時,會產生飛濺物與羽煙,造成周圍粉末被吹走(粉末剝離,denudation)。有一項研究探討了腔體氣壓對這些現象的影響,結論很有意思:
- 在較低環境壓力下,蒸氣羽煙擴散更快更寬,飛濺增加;模擬中從一大氣壓降到更低壓時,飛濺物明顯變多。
- 在較高壓力(實驗最高到 5 bar)下,粉末被氣流夾帶而剝離的現象會減輕;但對氬氣而言,高壓同時提高了熔池與羽煙溫度,使飛濺與金屬蒸氣游離增加,表面平整度惡化。氦氣則沒有同樣的飛濺惡化。
這告訴我們兩件事。第一,腔體壓力本身是一個真實的製程變數,不是只要「正壓」就好。第二,大多數商用 LPBF 機台是在接近大氣壓、略高幾毫巴的微正壓下運作,這個範圍內的壓力漂移影響不會像上述高壓實驗那麼劇烈,但壓力的穩定性與重現性是重點:同一份製程配方,在不同批次、不同腔體壓力下跑,就可能出現不同的飛濺量與表面品質,造成批次間差異。
2.4 條件四:濾芯壓差、循環流量與煙塵
多數機台的氣流是閉路循環:氣體經過濾芯過濾煙塵,再回到腔體。濾芯使用越久,累積的煙塵越多,壓差越高,循環流量越低。
這是數位壓力錶(差壓型)最經典的應用:用 P6 前後壓差的斜率,預測濾芯何時需要更換。如果壓差上升速度突然變快,可能代表這一爐的飛濺與煙塵產生量特別大;如果壓差一直偏低,可能是濾芯破損、旁通或安裝不當。
濾芯堵塞對製程的連鎖影響是:循環流量下降 → 橫向氣流速度下降 → 羽煙與飛濺物清除變差 → 落回粉末床的污染物增加。公開文獻提到,被飛濺物污染的粉末,其拉伸強度明顯低於未污染粉末;而污染程度會隨粉末重複使用而累積。
2.5 條件五:鏡片、保護窗與光路
雷射必須穿過保護窗進入腔體,窗上若附著煙塵或冷凝物,會吸收與散射雷射能量,造成實際到達粉床的功率下降,這個變化在製程配方上是看不見的,因為設定功率沒有變。氣流與壓力異常(尤其是窗口附近的氣流死角)會加速窗口污染。雖然窗口髒污無法用壓力錶直接量,但壓力與壓差趨勢異常,常是窗口與光路需要提前檢查的線索。
2.5.1 條件六:批次重現性與製程記錄
航太與醫療等高要求應用,常要求每一批零件保留完整的製程環境記錄。保護氣體壓力若沒有紀錄,一旦零件出現不良,工程師只能憑經驗猜測原因;若有數位壓力錶的連續記錄,就可以回溯該批次建造時,P1 到 P6 哪一點、哪個時間出現偏離。這對失效分析(root cause analysis)非常有價值。
2.6 壓力異常類型與製程影響對照表
| 數位壓力錶現象 | 最可能的位置 | 常見原因 | 可能牽動的製程條件 | 建議動作 |
|---|---|---|---|---|
| P1 持續下降、斜率比平常快 | 氣源區 | 用量異常、氣瓶閥件洩漏 | 氣量不足,建造中斷風險 | 確認剩餘量,提前換瓶 |
| P2 設定值漂移 | 調壓區 | 減壓閥老化、膜片磨損 | 入口壓力不穩,氣流速度波動 | 檢修或更換減壓閥 |
| P2 正常但 P3 偏低 | 管路 | 管路壓損過大、閥件半開、濾網堵塞 | 機台入口供氣不足 | 檢查管徑、閥件與過濾元件 |
| 停機靜置時 P3 緩慢下降 | 管路接頭 | 接頭或密封洩漏 | 空氣倒灌、含氧量上升 | 洩漏檢測,重新鎖固或更換密封 |
| P4 在置換階段明顯掉壓 | 機台入口 | 供氣量跟不上置換需求 | 置換不完全,含氧量未達標 | 延長置換、改善供氣容量 |
| P5 微正壓消失或波動 | 腔體 | 艙門或窗口洩漏、排氣背壓 | 含氧量上升、飛濺不穩定 | 停止建造並檢查密封 |
| P6 壓差上升斜率突然變大 | 濾芯 | 煙塵量大、濾芯接近壽命 | 循環流量下降、氣流不足 | 預排保養、檢視本爐製程 |
| P6 壓差長期偏低 | 濾芯 | 濾芯破損、安裝不良、旁通 | 濾除效率下降,污染回流 | 檢查濾芯完整性 |
| P8 排氣側壓力升高 | 排放端 | 排氣管路阻塞、背壓堆積 | 腔體壓力異常,氣流受阻 | 檢查排放管路 |
2.7 不同材料對保護氣體壓力異常的敏感度
不同金屬材料對氣氛的容忍度不同。下表是一般工程認知的方向性整理,不是量化規範,實際容許範圍請依材料供應商與製程驗證決定。
| 材料類別 | 對氧的敏感程度 | 典型風險 | 數位壓力錶監看優先順序 |
|---|---|---|---|
| 鈦合金 | 高 | 氧化變色、氧脆化、不適合用氮氣 | P5 腔體微正壓、P3 洩漏偵測為最優先 |
| 鋁合金 | 高 | 氧化膜形成、孔隙與未熔合 | P4 入口壓力與 P6 濾芯壓差並重 |
| 銅與銅合金 | 中到高 | 氧化影響導電與導熱性能 | P5 與 P3 |
| 鎳基超合金 | 中 | 氧化物夾雜影響高溫性能 | 全點位完整記錄 |
| 不鏽鋼與工具鋼 | 相對較低 | 仍有氧化與飛濺污染問題 | P6 濾芯壓差、P1 氣量 |
| 鈷鉻合金 | 中 | 醫療植入物應用,記錄要求高 | 全點位記錄與警報 |
2.8 風險優先序:先盯哪三個壓力?
如果預算與人力只允許先裝少量數位壓力錶,建議優先順序是:
- P1 氣源壓力:因為「氣用完」是最直接、最不可逆的失敗。
- P4 機台入口壓力:它是供氣是否真正送達機台的最後一個外部驗證點。
- P6 濾芯壓差:它最能預測保養時機,也最能反映一爐製程的煙塵負荷。
其餘各點可以隨著經驗累積、品質要求提高,再分階段擴充。
第 2 章(續):從供氣型態、趨勢分析到其他積層製程
前面把壓力異常牽動的製程條件講清楚了。這一節再往下補三件事:不同供氣型態的壓力行為、如何把數位壓力錶的讀值變成趨勢與基準、以及本文的思路如何延伸到其他金屬積層製程。
2.9 供氣型態不同,數位壓力錶的監看重點也不同
金屬 3D 列印的保護氣體,常見的供應方式有三種:高壓氣瓶組、液態氬槽加汽化器,以及在適用情況下由現場氣體產生設備供應(例如氮氣)。三種型態在壓力行為上有明顯差異,數位壓力錶的配置也要跟著調整。
| 供氣型態 | 壓力行為特徵 | 最需要監看的點 | 常見風險 | 數位壓力錶建議 |
|---|---|---|---|---|
| 高壓氣瓶組 | 瓶內壓力隨用氣量逐漸下降,換瓶瞬間壓力不連續 | P1 剩餘壓力、P2 調壓穩定度 | 建造中途氣瓶耗盡;瓶壓降低後調壓後壓力漂移 | P1 用高壓量程加低壓警報,P2 用中低壓量程監看調壓穩定性 |
| 液態氬槽加汽化器 | 槽內壓力受環境溫度與汽化能力影響,用氣量大時汽化跟不上會掉壓 | P1 槽出口壓力、P2 調壓後壓力 | 置換階段瞬間大量用氣造成壓力下沉;低溫環境 | 確認儀錶操作溫度,並記錄置換期間的壓力最低值 |
| 現場氣體產生設備 | 壓力受產氣能力與緩衝槽容量影響,可能有週期性波動 | 緩衝槽壓力、P4 機台入口 | 產氣能力不足、濾材老化造成壓力與純度下降 | 在緩衝槽與機台入口都放數位壓力錶,觀察壓力週期波動 |
液態氬槽的「置換下沉」現象
金屬 3D 列印在腔體置換階段,氣體消耗量遠大於建造中。如果供應來源是液氬槽,汽化器的汽化能力是有限的,置換瞬間大量用氣,可能讓 P2 與 P4 的壓力出現暫時性下沉。這種下沉非常短暫,指針式壓力錶幾乎看不到,只有具備最大最小值記憶或快速取樣記錄功能的數位壓力錶,才能抓到那個最低點。
抓到之後,工程師就能判斷:這個最低壓力,是否仍在機台允許的入口壓力範圍內?若已低於下限,就代表置換品質可能受影響,需要與氣體供應商或廠務討論調整汽化能力、緩衝容量或置換流程。
氣瓶換瓶瞬間的風險
使用氣瓶組時,換瓶是人為操作的瞬間,最容易發生空氣混入管路。換瓶後如果沒有對管路進行適當的吹驅,空氣可能殘留在調壓閥與管路中,隨後進入機台。數位壓力錶本身無法偵測空氣混入,但它可以透過「換瓶前後壓力曲線是否平順」「換瓶後靜置壓力是否穩定」提供佐證,並提醒操作人員遵守換瓶 SOP。
2.10 把壓力讀值變成趨勢與基準
很多單位買了數位壓力錶,卻只把它當成「一個會顯示數字的錶」。真正能發揮價值的做法,是把讀值變成趨勢與基準。以下是一套簡單且實用的做法。
步驟一:建立基準線
在機台狀態良好、濾芯為新、氣路確認無洩漏時,連續記錄 10 至 20 爐的壓力資料,計算各點位在各建造階段的平均值與波動範圍。這就是你的基準線。基準線是之後所有警報閾值與異常判斷的依據。
步驟二:看四種趨勢形狀
| 趨勢形狀 | 圖像描述 | 可能意義 | 建議動作 |
|---|---|---|---|
| 緩慢單向漂移 | 數週到數月,讀值朝同一方向緩慢移動 | 儀錶本身漂移、減壓閥老化、濾材逐漸劣化 | 與另一支獨立儀錶比對,必要時校正 |
| 階梯狀突變 | 某個時間點突然跳到另一個水準並維持 | 設定被更動、閥件位置改變、更換元件 | 回查當日的維修與操作記錄 |
| 週期性波動 | 固定週期上下起伏 | 調壓閥振盪、氣體產生設備週期性運作、循環風機問題 | 確認週期來源,必要時調整調壓或緩衝 |
| 瞬間尖峰或下沉 | 短暫出現後恢復 | 置換瞬間用氣、閥門動作、換瓶 | 確認最低或最高值是否超出機台允許範圍 |
步驟三:把壓力記錄與批次綁定
壓力資料如果沒有批次編號,事後就很難使用。建議在記錄表單或自家資料系統中,為每一爐建立批次編號,並對應該爐的各點位壓力最大值、最小值、平均值與濾芯壓差增量。當某一爐的零件出現孔隙或氧化問題時,就能快速查看該爐的壓力是否偏離基準。
步驟四:定期檢視並調整閾值
基準線不是一次建立就不變。更換濾芯型號、更換氣體供應商、更改製程配方、機台大保養之後,都應該重新檢視基準,必要時調整警報閾值。
2.11 本文思路如何延伸到其他金屬積層製程
本文以 LPBF 為主軸,但保護氣體壓力監測的思路,也可以延伸到其他金屬積層與相關後處理流程。下表整理幾種常見製程的氣體需求與數位壓力錶的可能角色,製程細節請以各設備原廠為準。
| 製程 | 氣體或氣氛需求 | 壓力監測重點 | 數位壓力錶可能角色 |
|---|---|---|---|
| 雷射金屬沉積(DED) | 需要保護氣體遮蔽熔池,並常用載氣輸送粉末 | 保護氣供氣壓力、載氣壓力穩定度 | 供氣端壓力監看與載氣壓力穩定度記錄 |
| 電子束熔融(EBM) | 以真空環境為主,並可能少量導入氦氣輔助 | 真空度與微量氣體壓力 | 需使用真空與微壓專用儀錶,確認量程與應用 |
| 黏著劑噴射後燒結爐 | 燒結爐需要特定氣氛(惰性或還原性) | 爐內氣氛壓力、供氣壓力 | 供氣管路與爐壓監看 |
| 熱均壓(HIP)等後處理 | 高壓惰性氣體環境 | 高壓製程壓力 | 屬高壓製程,需依設備原廠與安全規範選擇適用儀錶 |
| 粉末處理與篩粉站 | 惰性氣氛保護,避免粉末氧化或吸濕 | 惰性站微正壓、供氣壓力 | 微壓監看與供氣壓力監看 |
本文不針對上述每一種製程給出數值建議,因為各設備差異大。原則是一致的:把每一段氣路的壓力看清楚,找出影響品質的關鍵點位,用數位壓力錶建立基準、趨勢與警報。
第 3 章:數位壓力錶配置方案與選型邏輯
知道要監測哪些點之後,下一步是決定每一點用什麼樣的數位壓力錶。金屬 3D 列印的保護氣體系統有幾個特性:氣體是高純度惰性氣體、壓力範圍從數百 bar(氣瓶端)到毫巴(腔體端)跨度極大、建造時間長、對洩漏非常敏感。因此選型不能只看「量程夠不夠」,要同時考慮量程、精度、解析度、輸出、材質與安裝。
3.1 選型八要素
| 要素 | 選型重點 | 常見錯誤 |
|---|---|---|
| 1 量程 | 工作壓力落在量程約三分之一到三分之二,一般採用工作壓力的 1.5 至 2 倍作為滿量程 | 氣瓶端與調壓端共用同一量程,導致低壓端解析度不足 |
| 2 精度 | 以滿量程百分比(%FS)表示,依用途選擇:趨勢監看與警報不需過高,獨立驗證與品質記錄則需較高等級 | 只看廣告上最高精度,忽略實際使用範圍內的誤差換算 |
| 3 解析度與顯示 | 低壓點位需要足夠的小數位數,才看得出細微壓力變化 | 量程過大,使微小漂移被淹沒在最後一位數裡 |
| 4 輸出 | 需要記錄或警報時選類比輸出(4 至 20 mA)、開關接點或通訊輸出;純現場巡檢可只用顯示 | 日後才想接 PLC,卻發現買的是無輸出型號 |
| 5 接液材質 | 惰性氣體系統建議不鏽鋼接液件,並確認密封件材質與潔淨度需求 | 使用含有不明潤滑油脂的元件,造成高純氣路污染風險 |
| 6 螺紋與連接 | 確認機台與管路的螺紋標準(NPT、G、PT 等)與密封方式 | 螺紋不符,硬裝造成洩漏 |
| 7 環境與防護 | 廠房溫度、振動、灰塵、是否接近氣瓶區的低溫環境 | 忽略液氬槽出口低溫,儀錶操作溫度不符 |
| 8 校正與追溯 | 確認校正方式、週期與報告格式,符合廠內品質系統要求 | 買了之後才發現沒有可追溯的校正報告 |
3.2 量程怎麼算:以氣瓶端與調壓端為例
以一個常見的設施為例:氣瓶組滿壓為高壓級,調壓後供應機台的壓力為數 bar 級。這兩個點的壓力差距極大,如果只買一支量程到高壓的數位壓力錶放在調壓端,顯示解析度會很差,看不出微小壓力變化;反過來,如果在氣瓶端用低量程的數位壓力錶,會直接超壓損壞。
量程選擇口訣
- P1 氣源端:量程高於氣瓶滿壓,並留過載裕度。
- P2、P3、P4 調壓後與機台入口:量程取工作壓力的 1.5 至 2 倍。
- P5、P8 腔體與排放側:使用微壓型,量程以毫巴計,必須與一般壓力錶分開選型。
- P6 濾芯壓差:量程取濾芯允許最大壓差的 1.5 至 2 倍。
想更進一步理解量程的選擇原理,昶特知識庫有專文說明為什麼要選 1.5 至 2 倍,文末的延伸閱讀會附上連結。
3.3 三層配置方案
| 項目 | 基礎層 | 進階層 | 企業層 |
|---|---|---|---|
| 適用對象 | 研發單位、單機試產、剛導入的團隊 | 小量生產、多機並行、有基本品質要求 | 航太、醫療等高要求量產、需完整製程記錄 |
| 監測點 | P1、P4、P6 | P1 至 P6 | P1 至 P8 加備援與交叉驗證 |
| 數位壓力錶型式 | 數位顯示型為主,現場巡檢 | 顯示加類比輸出,部分點位加警報輸出 | 高精度型、類比與警報輸出並用,必要時冗餘 |
| 記錄方式 | 人工抄錄,每爐前後記錄 | 類比訊號接入自家 PLC 或記錄器連續記錄 | 自家 SCADA 或資料庫連續記錄,與批次編號綁定 |
| 警報機制 | 人工判讀 | 低壓與高壓警報輸出接警示燈或自家控制器 | 多段警報加連鎖停機條件(由使用者自行設計) |
| 校正管理 | 依廠內校正週期 | 定期校正,保留報告 | 完整追溯,備品輪替校正 |
| 導入重點 | 先把最關鍵三個點看清楚 | 建立壓力趨勢與保養預測 | 把壓力資料納入批次放行與失效分析 |
提醒:進階層與企業層的「記錄」「連鎖」「SCADA」是由使用者在自己的控制系統中實現。昶特提供的是數位壓力錶與其訊號輸出,不提供 IoT 平台、雲端或系統整合服務,若需資料上網,請由廠內自動化團隊或系統整合商負責。
3.4 選型決策流程
- 先決定這個點位要回答什麼問題:是「氣還夠不夠」(P1)、「供氣有沒有送到」(P4)、「濾芯該不該換」(P6),還是「腔體有沒有漏」(P5)。
- 確認壓力類型:表壓、差壓還是微壓。濾芯用差壓,腔體用微壓,氣源與管路用表壓。
- 決定量程:套用上述口訣。
- 決定是否需要輸出:只要這個點需要被記錄、警報或與製程資料對照,就選有輸出的型號。
- 確認螺紋、接液材質與環境條件。
- 確認校正需求與報告形式。
- 如果仍有疑問,使用昶特的數位壓力錶選型精靈或直接詢價諮詢。
3.5 安裝注意事項
- 安裝位置應在氣流穩定、遠離閥門劇烈開關的位置,避免脈動造成讀值跳動。
- 螺紋密封方式必須與螺紋標準相符,錐形螺紋與平行螺紋的密封方式不同,混用容易洩漏。
- 每次安裝後,都要做洩漏檢查。高純度惰性氣體管路對洩漏極為敏感。
- 差壓點位的高壓側與低壓側不可接反,並考慮必要的閥組以便歸零與維護。
- 在氣瓶與液氬槽端,注意低溫與高壓安全,操作時依廠內氣體安全規範進行。
- 惰性氣體洩漏有缺氧風險,操作空間應另有氧氣濃度警報,數位壓力錶不能取代缺氧偵測器。
第 4 章:昶特 ATLANTIS 數位壓力錶產品推薦
昶特 ATLANTIS 是台灣工業儀錶製造商,累積 31 年壓力錶、溫度計與傳送器的製造與應用經驗,官方產品目錄收錄數百款儀表。針對金屬 3D 列印保護氣體系統,我們從數位壓力錶 DPG 系列、數位壓力開關、壓力傳送器、微差壓錶與露點傳送器中,挑選與本文監測點最相關的型號。產品皆為報價制,不在本文列價,量程、精度、螺紋與輸出配置請以詢價與選型確認為準。
選型提醒:以下型號描述取自昶特官網產品目錄。官網目錄的規格摘要與各型號實際可選配置可能不完全一致,且部分型號有多種量程與輸出版本,因此請在詢價時提供你的點位(P1 至 P8)、工作壓力、氣體種類、螺紋規格與輸出需求,由業務與工程人員確認最適配置。
4.1 產品與監測點對照
| 產品 | 類型 | 適合監測點 | 主要用途 | 重點特色(依官網目錄) |
|---|---|---|---|---|
| DPG-X112 | 高精度藍芽數位壓力錶 | P1、P2、P3、P4 | 供氣管路現場讀值與巡檢 | 可旋轉 330 度顯示、具藍芽功能,適合便攜式高精度測量 |
| DPG-X002 | 高精度數位壓力錶 | P2、P4(獨立驗證) | 機台入口的獨立交叉驗證 | 超大 LCD、分屏顯示,目錄列於壓力實驗室與校正設備應用 |
| DPG-X3.0 | 數位壓力錶 | P2、P3、P6 | 一般數位顯示與設備配套 | 便攜式與設備配套應用,可依量程配置選用 |
| DPS-ED3.0 | 數位壓力開關 | P1、P4 | 低壓警報、供氣不足預警 | 集壓力警報、過程控制與信號輸出於一體 |
| SDPT-3100 | HART 智能型壓力傳送器 | P1 至 P4(需連續記錄時) | 把壓力訊號送入使用者的 PLC 或記錄系統 | 支援 4 至 20 mA 輸出,HART 通訊,IP67 防護 |
| DMPG-X022 | 數位微差壓錶 | P5、P8(超低微壓場合) | 微壓與微差壓監看 | 專為微差壓設計,量程為帕級,使用前需確認是否涵蓋你的腔體壓力範圍 |
| DPPT-HP | 工業級高壓露點傳送器 | P1 至 P2 之間(選配) | 氣體品質(露點)輔助監看 | 用於壓縮空氣類系統的露點監測,是否適用於你的氣體需另行確認 |
4.2 產品介紹
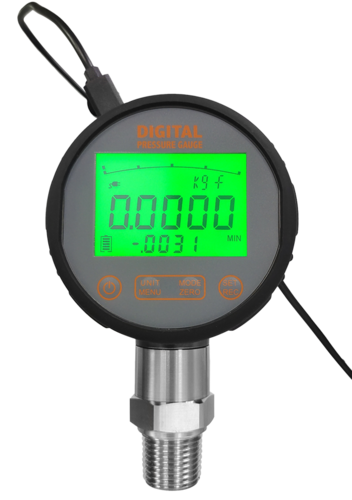
DPG-X112 高精度藍芽數位壓力錶
圖說:ATLANTIS DPG-X112 — 可旋轉 330 度顯示,適合供氣管路現場讀值與巡檢。
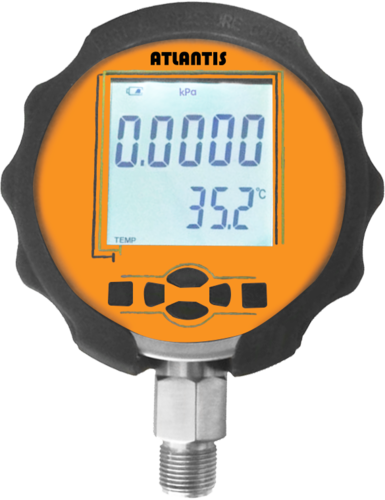
DPG-X002 高精度數位壓力錶
圖說:ATLANTIS DPG-X002 — 大型 LCD 與分屏顯示,可作為機台入口的獨立交叉驗證。
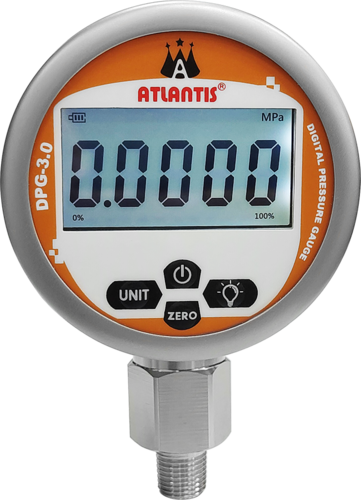
DPG-X3.0 數位壓力錶
圖說:ATLANTIS DPG-X3.0 — 數位壓力錶標準系列,適合調壓後與管路末端的數位讀值。
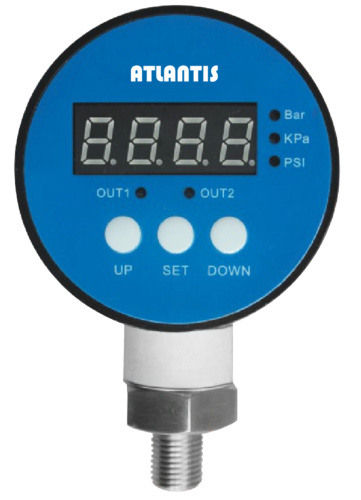
DPS-ED3.0 數位壓力開關
圖說:ATLANTIS DPS-ED3.0 — 數位壓力開關,可作為供氣不足的低壓警報。
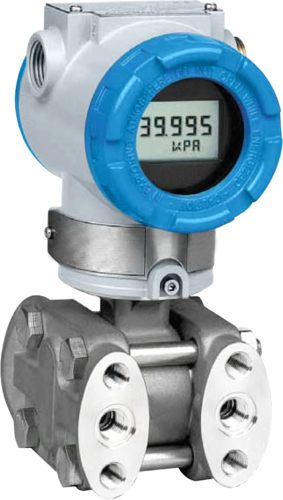
SDPT-3100 HART 智能型壓力傳送器
圖說:ATLANTIS SDPT-3100 — 需要連續記錄壓力時,輸出訊號供使用者自家系統接入。
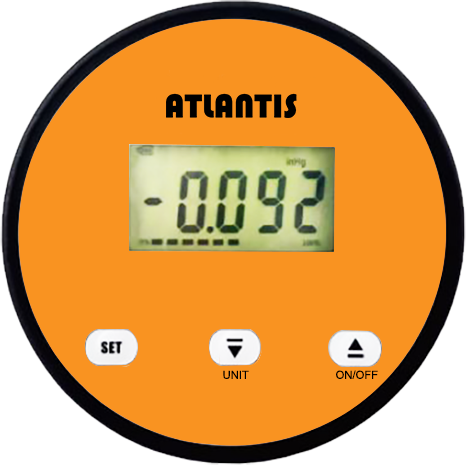
DMPG-X022 數位微差壓錶
圖說:ATLANTIS DMPG-X022 — 專為微差壓設計,適合極低壓場合的監看。
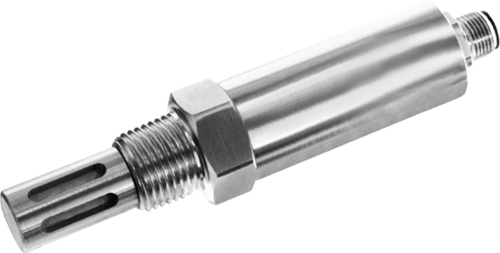
DPPT-HP 工業級高壓露點傳送器
圖說:ATLANTIS DPPT-HP — 露點輔助監看,是否適用請於詢價時確認。
4.3 各產品怎麼搭配
P1 氣源端:DPS-ED3.0 加 DPG-X112
氣源端最重要的是「別讓氣用完」。用數位壓力錶在現場顯示剩餘壓力,再搭配數位壓力開關設定低壓警報,在氣瓶壓力低於預設值時提早提醒換瓶。這樣的組合以基礎層成本就能完成,卻能避免建造到一半斷氣這種最痛的失敗。
P2 至 P4 供氣管路:DPG-X3.0、DPG-X002 與 SDPT-3100
調壓後到機台入口這一段,建議用同一量程的數位壓力錶多點配置,方便比對。如果需要連續記錄,可在機台入口選用 SDPT-3100 輸出訊號給自家的記錄系統,DPG-X002 則作為獨立的高精度交叉驗證,兩者並排讀值可以立即發現其中一支的漂移。
P5 與 P8 微壓位置:DMPG-X022
腔體微正壓屬於毫巴級。DMPG-X022 為帕級微差壓錶,量程與機台腔體的實際壓力是否匹配、能否接到設備允許的接點,必須事先確認。若腔體壓力範圍超出微差壓錶量程,就需要改用適合毫巴級的微壓型數位壓力錶,不可勉強使用。
P6 濾芯壓差
濾芯前後壓差使用差壓型數位壓力錶或差壓傳送器,量程依濾芯允許的最大壓差決定。昶特另有差壓傳送器與差壓錶系列可供選擇,詳見官網差壓產品系列頁面。
4.4 為什麼選昶特的數位壓力錶
- 31 年台灣工業儀錶製造經驗,產品線涵蓋壓力、溫度、液位與差壓,可以一次對應整個供氣系統。
- 提供規格與客製、校正服務,可依你的螺紋與量程需求配置。
- 台灣在地的技術諮詢,選型有疑問時可以直接與工程人員溝通,縮短來回時間。
- 全品線報價制,依實際配置報價,避免買到不需要的功能。
第 4 章(續):三種產線規模的數位壓力錶配置範例與巡檢表
看完產品之後,最實際的問題是:我的產線該怎麼配?下面用三種常見規模,示範如何把前面的監測點、三層方案與產品對照起來。配置範例僅為思考框架,數量與型號請依你的點位與設備原廠限制調整,所有型號與配置都需經詢價確認。
4.5 範例一:單機研發單位(基礎層)
情境描述:一台 LPBF 設備,使用氣瓶組供應氬氣,以材料開發與小批試作為主,人員以巡檢方式管理,暫無連續記錄需求。
| 點位 | 目的 | 建議做法 | 輸出需求 |
|---|---|---|---|
| P1 | 氣瓶剩餘壓力與換瓶預警 | 高壓量程的數位壓力錶,搭配數位壓力開關做低壓警報 | 顯示加警報接點 |
| P4 | 確認機台入口實際供氣壓力 | 中低壓量程數位壓力錶,每爐前後人工抄錄 | 僅顯示 |
| P6 | 濾芯壓差管理 | 差壓型數位壓力錶,記錄每爐結束時的壓差 | 僅顯示 |
| 備註 | 研發單位的重點是建立資料與經驗,先抄錄、再決定是否擴充至連續記錄。 | ||
4.6 範例二:多機小量生產單位(進階層)
情境描述:兩到四台設備共用液氬槽與供氣管路,進行小量穩定生產,有基本的品質要求,希望提早發現供氣與濾芯問題。
| 點位 | 目的 | 建議做法 | 輸出需求 |
|---|---|---|---|
| P1 | 槽出口壓力與汽化能力觀察 | 數位壓力錶具最大最小值功能,抓置換下沉 | 類比輸出接記錄器 |
| P2、P3 | 調壓穩定度與管路壓損 | 同量程多點配置,方便比對 | 類比輸出 |
| P4(每台) | 各機台入口供氣壓力 | 每台機台入口各一支,並排比對多機是否互相影響 | 類比輸出加低壓警報 |
| P6(每台) | 各機濾芯壓差與保養預測 | 差壓型數位壓力錶或差壓傳送器 | 類比輸出 |
| 備註 | 多機共用氣路時,P4 並排記錄是發現「機台之間搶氣」最有效的方法。 | ||
4.7 範例三:航太或醫療等高要求量產(企業層)
情境描述:高要求應用,客戶或法規要求完整的製程環境記錄與追溯,設備數量多,並有專職廠務與品質團隊。
| 點位 | 目的 | 建議做法 | 輸出需求 |
|---|---|---|---|
| P1 至 P4 | 供氣全程監看與記錄 | 關鍵點位採用傳送器輸出連續記錄,並以高精度數位壓力錶做獨立交叉驗證 | 類比或 HART 訊號,由使用者接入自家系統 |
| P5 | 腔體微正壓獨立驗證 | 經設備原廠同意後,外接微壓型數位壓力錶 | 類比輸出 |
| P6、P7 | 濾芯與循環狀態 | 差壓監看加趨勢分析 | 類比輸出 |
| P8 | 排放背壓 | 微壓監看 | 顯示或類比輸出 |
| 備援 | 避免單點儀錶失效 | 關鍵點位雙儀錶並排,並備品輪替校正 | 差異過大時觸發檢查 |
| 追溯 | 製程放行與失效分析 | 壓力資料與批次編號、校正報告綁定保存 | 由使用者的資料系統實現 |
4.8 現場巡檢表(可直接複製使用)
對於還沒有連續記錄的單位,下列巡檢表可以在每一爐建造前後,由操作人員填寫。表格欄位是範例,請依自己的點位增減。
| 檢查項目 | 建造前 | 建造後 | 判讀 |
|---|---|---|---|
| 批次編號、日期、操作人員 | 填寫 | 與壓力資料綁定 | |
| P1 氣源壓力 | ____ | ____ | 用量是否與以往相近 |
| P2 調壓後壓力 | ____ | ____ | 是否維持設定值 |
| P3 管路末端壓力 | ____ | ____ | 與 P2 差距是否擴大 |
| P4 機台入口壓力 | ____ | ____ | 置換最低值是否在允許範圍 |
| P5 腔體微正壓(若有) | ____ | ____ | 是否穩定 |
| P6 濾芯壓差 | ____ | ____ | 增量與基準比較 |
| 靜置壓降檢查(停機時) | ____ | 是否有緩慢下降 | |
| 異常備註 | 填寫 | ||
4.9 如何向昶特提供詢價資訊
為了讓選型更快、更準確,詢價時建議提供下列資訊,這些資訊同時也是你自己選型時需要回答的問題。
- 點位編號與位置說明(對照 P1 至 P8)。
- 氣體種類與純度要求(氬氣、氮氣或混合氣)。
- 工作壓力與可能的最高、最低壓力,包括置換階段的瞬間值。
- 壓力類型:表壓、差壓或微壓。
- 螺紋規格與連接方式,最好附上照片或原廠圖面。
- 使用環境溫度,是否在液氬槽或氣瓶區附近。
- 需要的輸出:僅顯示、類比、警報接點或通訊。
- 是否需要校正報告,以及報告格式。
- 預計數量與交期。
有了這些資訊,昶特的工程與業務人員就能為你確認最合適的數位壓力錶型號、量程與配置,並提供報價。若你尚不確定這些資訊,也可以先用官網的數位壓力錶選型精靈做初步篩選,再帶著結果與我們討論。
第 5 章:情境推演、校正週期與導入步驟
本章把前面的內容落實成可執行的做法。先用三個「情境推演」說明數位壓力錶如何在現場發揮作用,再用一個簡單的損益模型估算值不值得投資,最後整理校正週期與分階段導入步驟。
重要聲明:以下三個情境與損益模型都是為了說明方法而設計的假設性示意,不是昶特客戶的真實案例,數字不代表任何實際成效,請勿當作承諾或對外宣傳引用。你可以把自己的產線數據代入同樣的公式。
5.1 情境一:氣瓶組壓力掉得比平常快
情境:某研發單位的單機 LPBF 設備,使用氣瓶組供應氬氣。工程師習慣每次建造前看一眼氣瓶壓力。某週起,P1 的數位壓力錶最大最小值記錄顯示,同樣長度的建造,壓力下降量比先前多了不少。
判讀:氣體使用量變大,可能是氣路洩漏,或置換階段增加了氣量。工程師對照 P3 靜態壓力記錄,發現停機靜置時 P3 緩慢下降,推斷管路接頭有微洩漏。
處置:洩漏檢測後重新鎖固接頭並更換密封,之後 P3 靜置壓力穩定。若沒有數位壓力錶的靜置壓降證據,這類微洩漏很可能被誤認為「機台耗氣量增加」而長期存在,並使腔體含氧量風險升高。
5.2 情境二:濾芯壓差斜率告訴你這一爐不一樣
情境:某小量生產單位在 P6 使用差壓型數位壓力錶。過去每爐建造結束時濾芯壓差的增量大致相近。某一爐的壓差上升斜率卻明顯偏高。
判讀:這一爐的煙塵與飛濺產生量特別大,可能是零件幾何、擺放位置或製程參數造成。壓差斜率提供了一個客觀指標,提醒工程師回頭檢查這一爐的製程與零件品質,並預先排定濾芯更換。
處置:提前更換濾芯,並把該批零件列為加強檢驗對象。數位壓力錶沒有直接檢測零件,但它讓「這一爐有異常」這件事被看見。
5.3 情境三:入口壓力在置換階段掉下來
情境:新增第二台設備後,兩台共用同一段氣體管路。P4 的記錄顯示,當兩台設備同時進入置換階段,機台入口壓力在置換期間短暫掉得比單機運作時多。
判讀:管路與調壓容量不足以同時供應兩台設備的置換需求,置換可能不完全。
處置:錯開兩台設備的置換時間,或由廠務評估增加管徑與緩衝容量。這種問題在機台內建感測器上看不到原因,只有在機台外的供氣端放置數位壓力錶,才能發現。
5.4 簡易損益模型(示意)
投資數位壓力錶是否划算,可以用一個簡單公式估算:
年度避免損失 =(導入前壓力相關異常爐數 - 導入後壓力相關異常爐數)× 每爐損失。
每爐損失建議包含粉末、機時、人工、後處理與延遲交期。為了不引用任何不存在的客戶數據,下表以「每爐損失 = 100 單位」做相對計算。
| 項目 | 導入前(假設) | 導入後(假設) | 說明 |
|---|---|---|---|
| 年建造爐數 | 240 爐 | 240 爐 | 假設不變 |
| 壓力相關異常比例 | 3% | 1% | 假設早期預警讓部分異常被提前處理 |
| 壓力相關異常爐數 | 7.2 爐 | 2.4 爐 | 240 乘以比例 |
| 每爐損失 | 100 單位 | 100 單位 | 相對值 |
| 年度損失 | 720 單位 | 240 單位 | 爐數乘以每爐損失 |
| 年度避免損失 | 480 單位 | 約等於 4.8 爐的損失 | |
| 投資(假設相當 3 爐損失) | 300 單位 | 含數位壓力錶、安裝與校正 | |
| 回本時間 | 約 7.5 個月 | 300 除以(480 除以 12) | |
要提醒的是,這個模型的關鍵不是結果,而是結構:只要你知道自己一爐的損失、一年跑幾爐、目前有多少爐是壓力相關的問題,就可以套用。如果你的壓力相關異常本來就很少,那麼回本時間會拉長,這時候建議從基礎層的 P1、P4、P6 三個點開始,降低初期投資。
5.5 校正週期與量測可信度
數位壓力錶的價值建立在它的讀值可信。校正週期沒有放諸四海皆準的答案,需依使用環境、重要度與廠內品質系統決定。一般建議的做法:
- 建立每支數位壓力錶的編號與校正記錄,標示下次校正日期。
- 重要點位(P1、P4、P5)的數位壓力錶,建議採用較短的校正週期,或備品輪替校正。
- 同一點位使用兩支不同來源的數位壓力錶並排比對,是低成本的漂移偵測方法。
- 校正報告需可追溯,並與製程記錄一併保存。
- 發生過載、掉落、疑似漂移事件後,應提前校正。
昶特知識庫有專文說明壓力錶多久校正一次,以及現場校正的做法,延伸閱讀章節附有連結。
5.6 分階段導入 30 天計畫
| 時間 | 工作 | 產出 |
|---|---|---|
| 第 1 週 | 盤點氣路,畫出 P1 至 P8 點位圖,向設備原廠確認可加裝點位 | 點位清單與機台限制確認 |
| 第 2 週 | 確認工作壓力、氣體種類、螺紋規格,決定量程與輸出,提出詢價 | 規格表與報價需求 |
| 第 3 週 | 安裝基礎層點位(P1、P4、P6),做洩漏檢查,建立基準線 | 各點位的壓力基準值與正常範圍 |
| 第 4 週 | 設定警報閾值,訂定每爐前後記錄表單,訓練操作人員 | SOP 與警報處置流程 |
| 第 30 天後 | 檢視一個月的資料,決定是否擴充至進階層 | 擴充評估報告 |
5.7 警報閾值怎麼設
警報閾值不應憑空設定,建議先收集 10 至 20 爐的正常運轉資料,觀察各點位壓力的平均與波動範圍。再以此為基準,設定兩段警報:
- 預警段:偏離正常範圍一定幅度,通知工程師留意,不停機。
- 警報段:偏離更多或觸及機台規定的下限,要求停止建造或進行確認。
閾值需要與設備原廠規格對照,不可超出機台允許的壓力範圍。若要加上連鎖停機,必須由使用者自行設計並驗證,確保不會因誤警報造成不必要的停爐。
5.8 五個常見失誤
- 只在氣源端裝壓力錶,機台入口以後都看不到。
- 所有點位共用同一量程,低壓端解析度不足。
- 買了無輸出型號,之後想記錄時才發現無法接。
- 螺紋規格沒有確認,現場硬裝造成洩漏。
- 沒有建立基準值,警報閾值憑感覺設定,導致誤報或漏報。
第 5 章(續):安全、粉末管理、製程驗證與迷思釐清
5.9 氣體安全:數位壓力錶與缺氧偵測的分工
談保護氣體,一定要談安全。氬氣與氮氣本身無毒,但它們會取代空氣中的氧氣,在密閉或通風不足的空間造成缺氧,而人體幾乎無法在缺氧發生時自行察覺。金屬 3D 列印的氣體使用場所,從氣瓶區、機台周圍到粉末處理區,都有缺氧風險。
| 儀錶 | 量測對象 | 回答的問題 | 能否取代對方 |
|---|---|---|---|
| 數位壓力錶 | 氣體壓力 | 氣夠不夠、供氣有沒有送到、有沒有異常壓降 | 不能取代缺氧偵測 |
| 環境氧氣濃度偵測器 | 操作空間的氧氣濃度 | 人員所在空間是否安全 | 不能取代壓力監測 |
| 機台內建氧感測器 | 腔體含氧量 | 製程氣氛是否合格 | 不能取代壓力監測,兩者互補 |
| 壓力釋放閥與安全閥 | 過壓保護 | 管路與容器是否有過壓風險 | 不屬於監測,是保護裝置 |
數位壓力錶在安全上的貢獻是間接的:它能提早發現洩漏。當氣體持續洩漏,管路靜態壓力下降,數位壓力錶可以在洩漏尚未造成嚴重缺氧之前提供線索。但這絕不代表可以不裝缺氧偵測器。兩者是不同層次的防護,必須同時存在。
高壓氣瓶的操作安全
- 氣瓶必須固定,避免傾倒。
- 減壓閥與氣瓶連接前要確認螺紋與氣體種類相符,不可混用。
- 開啟氣瓶閥門時動作要慢,避免壓力衝擊損傷下游儀錶。
- 高壓端的數位壓力錶要確認量程與過載能力,並避免在高壓狀態下拆裝。
- 所有操作請依廠內氣體安全規範與氣體供應商的指引進行。
5.10 粉末管理與惰性站的壓力監看
金屬粉末在存放、篩粉與回收的過程,同樣需要保護。尤其是鈦、鋁等活性金屬粉末,與空氣接觸時間過長可能吸濕或氧化,進而影響下一次建造的品質。許多單位會使用惰性氣體保護的粉末處理站或手套箱。
這類惰性站通常維持微正壓以阻擋空氣進入,數位壓力錶(微壓型)可以用來監看它的壓力穩定性,並配合供氣端的壓力監看,確認惰性氣體供應不中斷。若粉末處理與建造共用同一氣源,氣源壓力下降時,兩邊會同時受影響,因此 P1 的監看就更為重要。
粉末本身的含水率與氧含量,不是壓力錶能量測的項目,需要用專門方法確認。本文只強調:氣體供應的穩定,是粉末管理的基礎之一。
5.11 與品質系統及製程驗證對接
在航太、醫療等高要求領域,金屬 3D 列印的製程需要經過驗證,並維持受控狀態。保護氣體的壓力記錄,可以成為製程驗證與持續監控的一部分。以下是一個一般性的對接思路,具體要求請依你的客戶規範與品質系統而定。
| 階段 | 目的 | 壓力記錄的角色 |
|---|---|---|
| 設備安裝驗證 | 確認設備與周邊設施依規格安裝 | 確認供氣管路、儀錶、螺紋與洩漏檢查符合要求,建立初始壓力基準 |
| 運轉驗證 | 確認設備在操作範圍內可穩定運作 | 在不同條件下記錄壓力,確認可達標並穩定 |
| 製程驗證 | 確認製程可重複產出合格零件 | 各批次的壓力資料作為製程環境證據 |
| 持續監控 | 維持製程受控 | 以趨勢與警報偵測偏離,並用於變更管理 |
| 失效分析 | 零件不良時找出原因 | 回溯該批次的壓力曲線,縮小原因範圍 |
變更管理:更換氣體或供應商時
更換氣體供應商、氣體純度等級、減壓閥型號或管路配置,都可能改變壓力行為。建議在這類變更之後,重新建立壓力基準,並與先前基準比對,確認製程環境沒有被改變。數位壓力錶的連續記錄,讓這種比對有了依據。
5.12 五個常見迷思
迷思一:機台有內建壓力感測,不需要外接數位壓力錶
機台內建感測只涵蓋機台內部,而且是單一來源。外接的獨立數位壓力錶,覆蓋氣源與管路,並提供交叉驗證,兩者並不衝突。
迷思二:壓力夠大,氣流就夠強
壓力是氣體的狀態,氣流速度是流動的結果。入口壓力足夠,不代表腔體上方的橫向氣流速度達標,也受風機、濾芯、流道與氣體種類影響。因此壓力要與機台的流量或差壓一起判讀。
迷思三:只要維持正壓,就不會有含氧問題
正壓能阻擋大部分外來空氣,但不能保證沒有死角、局部氣流不均,或氣源本身純度不足的問題。公開文獻就提到,氣流分布不均會形成保護不足的區域。
迷思四:壓力越高越好
公開研究顯示,在高壓氬氣氛下,飛濺與金屬蒸氣游離反而可能增加,表面品質變差。腔體壓力是一個需要被控制在合適範圍的變數,而非越高越好。商用機台有它規定的運作範圍,請遵循原廠設定。
迷思五:數位壓力錶買了就一勞永逸
數位壓力錶也會漂移,也需要校正。沒有校正的數位壓力錶,只會提供一個看似精確、實際不可靠的數字,反而比沒有更危險。
5.13 數位壓力錶與指針壓力錶:在這個應用中怎麼分工
| 比較項目 | 數位壓力錶 | 指針壓力錶 |
|---|---|---|
| 讀值方式 | 數字顯示,可顯示小數位 | 指針刻度,需視覺判讀 |
| 趨勢記錄 | 可搭配最大最小值或輸出訊號記錄 | 無法留存歷史 |
| 警報 | 可搭配數位壓力開關或輸出訊號 | 需搭配接點型式 |
| 適合位置 | 關鍵點位、需要記錄與追溯的位置 | 非關鍵的現場目視輔助位置 |
| 供電 | 需電池或外部供電 | 無需供電 |
| 建議用法 | P1、P4、P5、P6 等關鍵點 | 可保留作為停電時的備用目視 |
兩種儀錶不是二選一。許多現場的做法,是關鍵點位使用數位壓力錶負責記錄與警報,同時保留指針壓力錶作為不依賴供電的現場備用目視。
5.14 工程師自我檢查清單
- 我是否畫出了自己產線的氣路圖,並標出 P1 至 P8 哪些位置存在?
- P1、P4、P6 是否已經有可靠的數位壓力錶?
- 每支數位壓力錶是否有編號、量程、校正日期與下次校正日?
- 低壓點位的量程是否足夠小,讓微小變化能被看到?
- 是否有輸出,並且有地方記錄?
- 我是否建立了各點位的基準線?
- 警報閾值是否依基準設定,並與設備原廠規格對照?
- 換瓶、換濾芯、換供應商的 SOP 是否包含壓力檢查?
- 操作空間是否有缺氧偵測器?
- 壓力記錄是否與批次編號綁定?
5.15 名詞速查
| 名詞 | 說明 |
|---|---|
| LPBF(PBF-LB) | 雷射粉床熔融,以雷射逐層熔化金屬粉末的金屬 3D 列印製程 |
| 保護氣體 | 用來隔絕空氣、保護熔池不被氧化的惰性氣體,常見為氬氣或氮氣 |
| 橫向氣流(cross flow) | 在建造平面上方流動的氣流,用來帶走羽煙、煙塵與飛濺物 |
| 羽煙(plume) | 熔池蒸發產生的金屬蒸氣與微粒雲 |
| 飛濺(spatter) | 熔池噴出的熔融或固化金屬顆粒 |
| 粉末剝離(denudation) | 雷射附近的粉末被氣流夾帶而離開原位的現象 |
| 未熔合(lack of fusion) | 粉末沒有被完全熔化結合而形成的孔隙缺陷 |
| 表壓 | 以大氣壓為基準的壓力 |
| 差壓 | 兩點之間的壓力差,如濾芯前後壓差 |
| 微正壓 | 略高於外界大氣壓的壓力,用來阻擋外部空氣 |
| %FS | 以滿量程百分比表示的精度 |
| 4 至 20 mA | 工業常用的類比電流訊號,抗干擾能力佳 |
| ppm | 百萬分之一,用來表示含氧量等微量濃度 |
第 6 章:數位壓力錶 × 金屬 3D 列印 20 個常見問題
以下 20 個問題整理自選型、安裝與使用現場最常被問到的內容,點擊問題即可展開答案。
❓ Q1: 為什麼金屬 3D 列印要用數位壓力錶監測保護氣體壓力?
保護氣體的狀態會直接影響腔體含氧量、橫向氣流、飛濺與濾芯負荷,而壓力是最容易量測、也最早反映異常的指標之一。
數位壓力錶能提供數字顯示、最大最小值記錄與類比或開關輸出,讓壓力變化可以被記錄、警報與追溯,這是指針式壓力錶較難做到的。
❓ Q2: 保護氣體壓力異常,最先影響的製程條件是什麼?
最先受影響的通常是腔體含氧量與橫向氣流速度。供氣壓力不足會讓氣流無法達到設定值,腔體微正壓消失則可能讓外界空氣滲入。
兩者後續都可能牽動孔隙率、氧化與飛濺,因此建議同時監看氣源、機台入口與濾芯壓差。
❓ Q3: 數位壓力錶可以取代氧含量感測器嗎?
不可以。壓力與含氧量是兩種不同的物理量。數位壓力錶的價值是早期預警,因為洩漏通常先讓壓力下降,空氣才進入並使含氧量上升。
含氧量必須由設備內建或專用的氧感測器量測,數位壓力錶是它的補充而不是替代。
❓ Q4: LPBF 常用的保護氣體有哪些?壓力監測有什麼不同?
公開文獻中最常見的是氬氣與氮氣,部分研究也探討氬氦混合氣。氮氣在某些金屬(例如鈦)可能與熔池反應,因此不是所有材料都適用。
不同氣體密度與黏度不同,同樣壓力下的流量與氣流速度不一樣,所以壓力正常不等於流量正常,需搭配設備的流量讀值判斷。
❓ Q5: 腔體微正壓要用什麼樣的數位壓力錶監測?
腔體微正壓屬於毫巴級,必須使用微壓型或微差壓型的數位壓力錶,不能用一般的高量程壓力錶,因為解析度不足。
是否能在機台上外接,要先向設備原廠確認。若機台已內建腔體壓力感測,外接數位壓力錶可作為獨立的交叉驗證。
❓ Q6: 濾芯壓差上升多少就該換?
沒有通用數值,應依機台原廠對濾芯的規定與你自己的歷史資料決定。建議收集多爐正常資料建立基準,再以壓差上升斜率與絕對值兩個指標共同判斷。
壓差上升斜率突然變大,常代表該爐的煙塵產生量特別高,值得回頭檢查製程。
❓ Q7: 氣瓶壓力低到什麼程度要換瓶?
要看你的一爐建造最少需要多少氣量,以及機台對入口壓力的最低要求。建議以「完成最長一爐建造所需氣量」加安全裕度,反推換瓶的壓力閾值。
可用數位壓力開關設定低壓警報,在到達閾值時提醒操作人員提前換瓶,避免建造中斷氣。
❓ Q8: 為什麼氣源端與機台入口都要裝數位壓力錶?
因為兩個點之間有減壓閥、管路與接頭,可能出現壓損與洩漏。只看氣源,看不到供氣是否真的送到機台。
兩點壓力比對,是判斷問題出在氣源、管路還是機台的最快方法。
❓ Q9: 數位壓力錶的量程怎麼選才不會解析度不足?
一般建議工作壓力落在量程的三分之一到三分之二,滿量程取工作壓力的 1.5 至 2 倍。氣瓶端與低壓端不要共用同一量程。
低壓點位若量程過大,微小漂移會被淹沒在最後一位數裡,無法發現細微趨勢。
❓ Q10: 精度要選到多高?
依用途而定。單純趨勢監看與警報,一般等級即可。若作為獨立驗證或需要品質記錄,則建議選較高等級的數位壓力錶。
要注意精度是以滿量程百分比表示,量程越大,絕對誤差越大,所以量程選擇與精度同樣重要。
❓ Q11: 需要類比輸出(4 至 20 mA)嗎?
只要這個點位需要被連續記錄、與批次資料對照或觸發警報,就建議選有輸出的型號。純現場巡檢可只用顯示型。
建議在採購時就把輸出一併規劃好,避免日後才發現無法接入 PLC 或記錄器。
❓ Q12: 昶特的數位壓力錶可以直接連上雲端嗎?
昶特提供數位壓力錶與其訊號輸出,不提供 IoT 或雲端整合服務。
若需要資料上網,請由廠內自動化團隊或系統整合商,把輸出訊號接入自己的 PLC、SCADA 或資料平台。
❓ Q13: 螺紋規格不確定怎麼辦?
先查設備與管路的原廠規格,常見標準有 NPT、G、PT 等,錐形與平行螺紋的密封方式不同,混用容易洩漏。
仍無法確認時,可在詢價時提供照片與尺寸,請昶特工程人員協助判斷,昶特知識庫也有螺紋標準的專文。
❓ Q14: 數位壓力錶要多久校正一次?
沒有放諸四海皆準的週期,應依使用環境、重要度與廠內品質系統決定。重要點位建議較短週期,或備品輪替校正。
發生過載、掉落或疑似漂移事件後,應提前校正。並排放置兩支不同來源的數位壓力錶,是低成本的漂移偵測方法。
❓ Q15: 如何用數位壓力錶偵測管路洩漏?
在停機並關閉上游閥門後,觀察下游管路的靜態壓力。若壓力持續緩慢下降,且排除溫度變化的影響,就可能有洩漏。
用最大最小值記錄功能或連續記錄,可以更精確判斷下降速度。找到壓降段後,再以洩漏檢測方法定位。
❓ Q16: 氬氣洩漏有安全風險嗎?
有。惰性氣體洩漏會取代空氣中的氧氣,造成缺氧風險,而且人無法察覺。
數位壓力錶不能取代缺氧偵測器。操作空間必須另有氧氣濃度警報,並依廠內氣體安全規範進行高壓與低溫作業。
❓ Q17: 數位壓力錶可以用在液氬槽的出口嗎?
可以,但要確認量程、接液材質與環境溫度。液氬出口附近可能有低溫,儀錶的操作溫度範圍必須涵蓋。
建議在詢價時提供實際工作壓力、溫度與安裝位置,由工程人員確認最適型號。
❓ Q18: 警報閾值要怎麼設才不會一直誤報?
先收集 10 至 20 爐的正常資料,觀察各點位的平均與波動範圍,再以此建立基準。建議設兩段:預警段只通知,警報段才要求處置。
閾值要與設備原廠規格對照,若加連鎖停機,需自行設計並充分驗證。
❓ Q19: 預算有限,應該先裝哪幾個點?
建議先裝 P1 氣源壓力、P4 機台入口壓力與 P6 濾芯壓差三個點。它們分別回答氣夠不夠、供氣有沒有送到、濾芯該不該換。
累積經驗與資料之後,再分階段擴充到其他點位,這樣可以降低初期投資並快速看到效果。
❓ Q20: 如何取得適合我產線的數位壓力錶選型建議?
請準備你的點位清單、工作壓力、氣體種類、螺紋規格與輸出需求,透過昶特官網的快速詢價頁面聯絡,或使用數位壓力錶選型精靈先初步篩選。
昶特工程人員可協助確認量程、精度、輸出與接液材質,並提供報價。
第 7 章:延伸閱讀與內部資源
想進一步了解數位壓力錶的原理、選型與校正,可以從下面這些昶特 ATLANTIS 官網的資源開始。
- 數位壓力錶 DPG 系列產品總覽與詢價
- 數位壓力錶 2026 完整指南:原理、規格與產業應用
- 數位壓力錶原理、種類與選型完整解析
- 數位壓力錶與指針壓力錶完整比較:工廠採購決策指南
- 壓力錶量程為什麼要選 1.5 至 2 倍:選型黃金法則
- 壓力錶多久校正一次:各產業校正週期完整指南
- 壓力錶現場校正完整指南:手持式校正泵操作與誤差診斷
- 數位壓力錶選型精靈
- 壓力開關完整選型指南
- 差壓傳送器與差壓錶產品系列
- 壓力錶量程計算器
參考資料(公開技術文獻,內容為改寫整理)
- Brown 等人,Atmosphere Effects in Laser Powder Bed Fusion: A Review,Materials 2024,探討 LPBF 保護氣體組成與壓力的影響。
- VTT 研究,On the effect of shielding gas flow on porosity and melt pool geometry in laser powder bed fusion,探討氣流速度與孔隙率、熔池形狀的關係。
- Bidare 等人,Laser powder bed fusion in high-pressure atmospheres,探討高壓氬氣與氦氣氣氛下的飛濺與粉末剝離。
- Li 等人,Vapor-induced flow and its impact on powder entrainment in laser powder bed fusion,探討環境壓力與羽煙、飛濺的模擬研究。
- Journal of Materials Research and Technology(2024),Influence of shielding gas flow on pore evolution in AlSi10Mg/In718 alloy by laser powder bed fusion。
- Eo 等人,Melt pool oxidation and reduction in powder bed fusion,探討保護氣體流速與熔池氧化還原。
- MDPI Journal of Manufacturing and Materials Processing 2023,Experimental Analysis and Spatial Component Impact of the Inert Cross Flow in Open-Architecture Laser Powder Bed Fusion。
以上文獻為一般性技術背景,本文不代表任何機台廠商的規格。各機台的實際氣體與壓力要求,請以設備原廠資料為準。
結論與行動呼籲
金屬 3D 列印的品質,從來不只取決於雷射與粉末。保護氣體是一項看不見但確實存在的製程參數,而壓力,是這項參數最容易取得的線索。本文用數位壓力錶把這件事串了起來:
- 氣路分為氣源、調壓、機台入口、腔體、循環過濾五段,共 8 個建議監測點。
- 壓力異常會牽動含氧量、橫向氣流、飛濺與粉末飛散、濾芯壓差、光路與批次重現性六類製程條件。
- 預算有限時,先裝 P1 氣源壓力、P4 機台入口壓力與 P6 濾芯壓差三個點。
- 選型看量程、精度、解析度、輸出、接液材質、螺紋、環境與校正八個要素。
- 數位壓力錶的價值建立在讀值可信,校正與追溯是長期使用的基礎。
三個反思問題
第一,看完這篇之後,你能不能不用再比較,就知道自己產線該先裝哪三個點?第二,你的壓力記錄,能不能在零件出問題時,替你回溯是哪個時間點偏離?第三,這篇是在解釋,還是真的幫你做決定?如果還有任何一題的答案是否定的,歡迎直接聯絡我們一起討論。
聯絡 ATLANTIS 昶特
📞 業務一部 Ian
電話:02-2820-3405
信箱:ian@atlantis.com.tw
📞 業務二部 Nori
電話:02-2820-3405
信箱:nori@atlantis.com.tw
昶特有限公司 | 台北市北投區致遠一路二段 109 號
傳真:02-2827-0646 / 02-2820-3406
公司官網:re-atlantis.tw